Par l'équipe d'ingénieurs de terrain de SeeZol · Septembre 2026 · 8 min de lecture
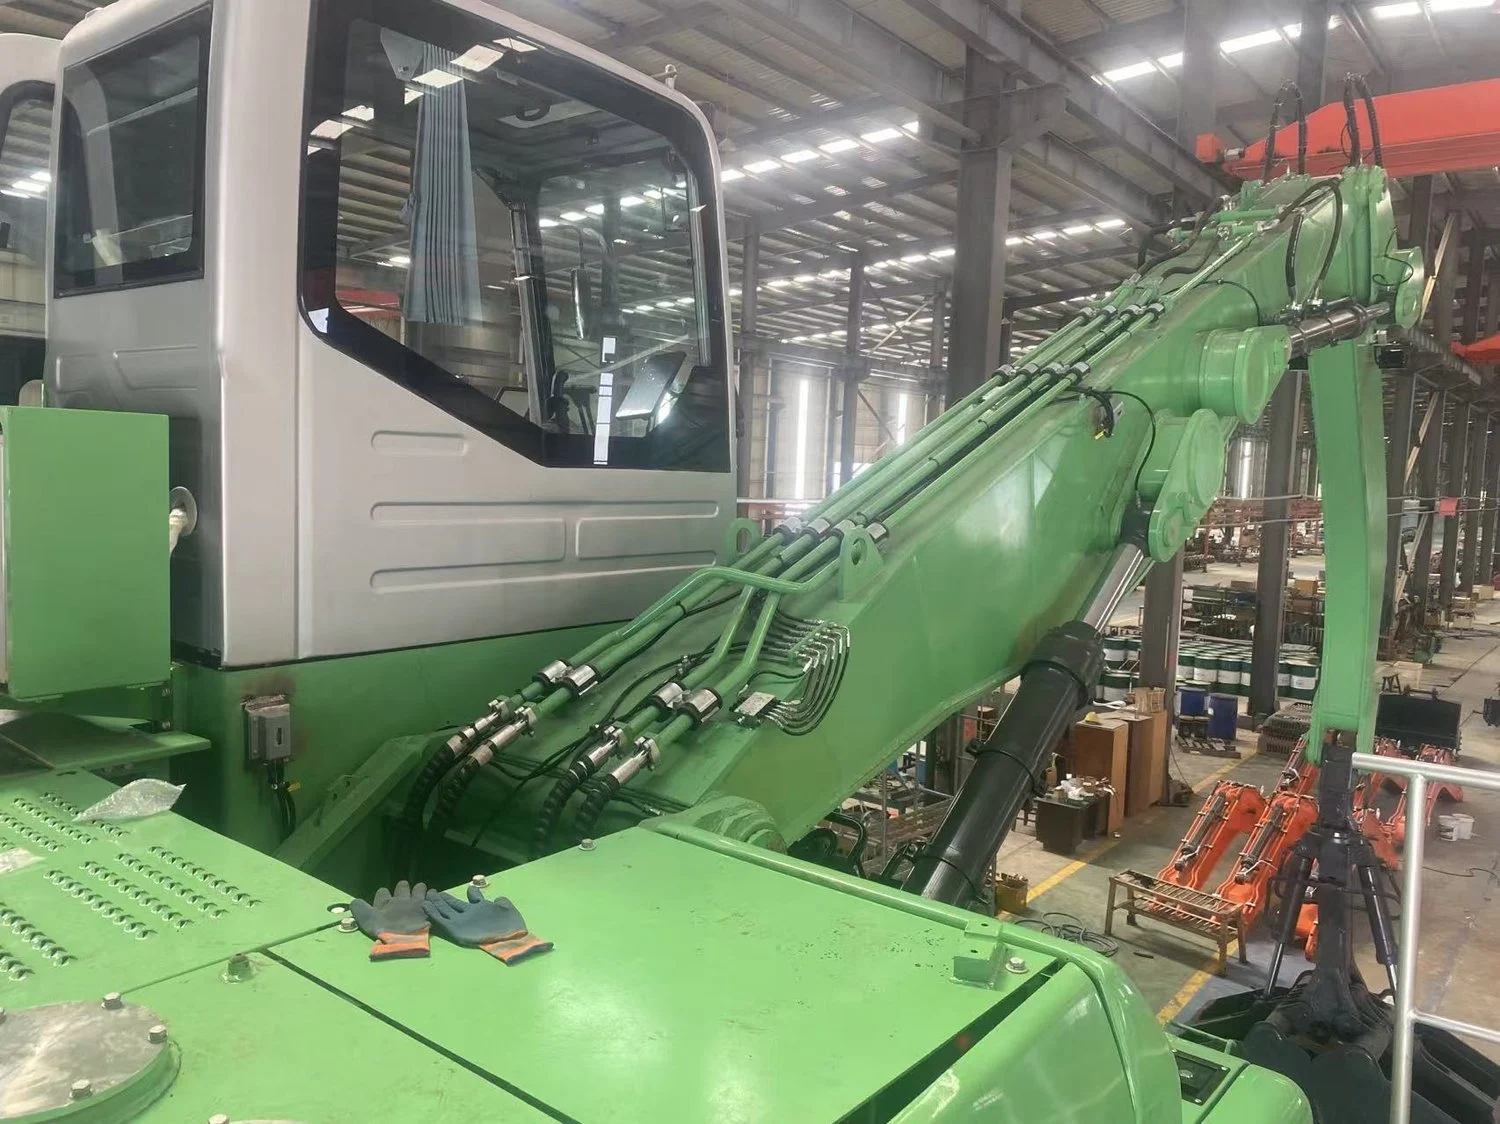
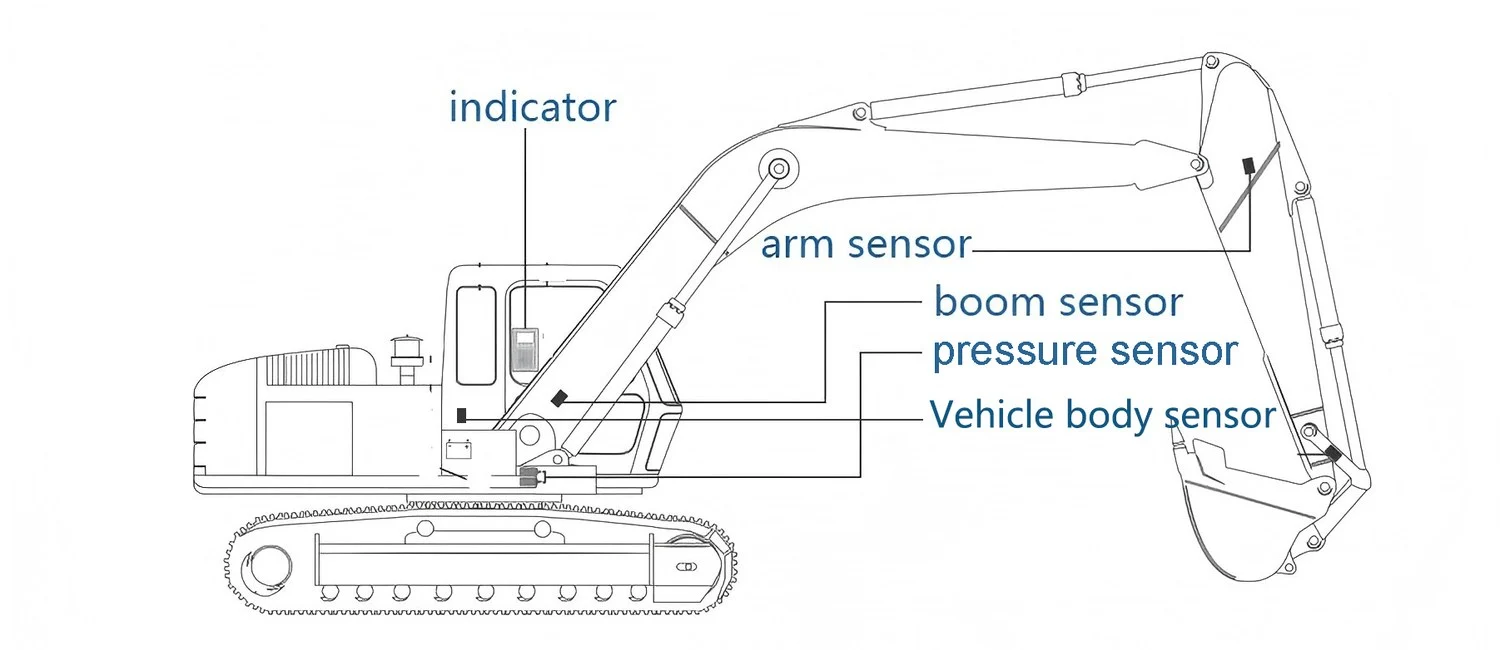
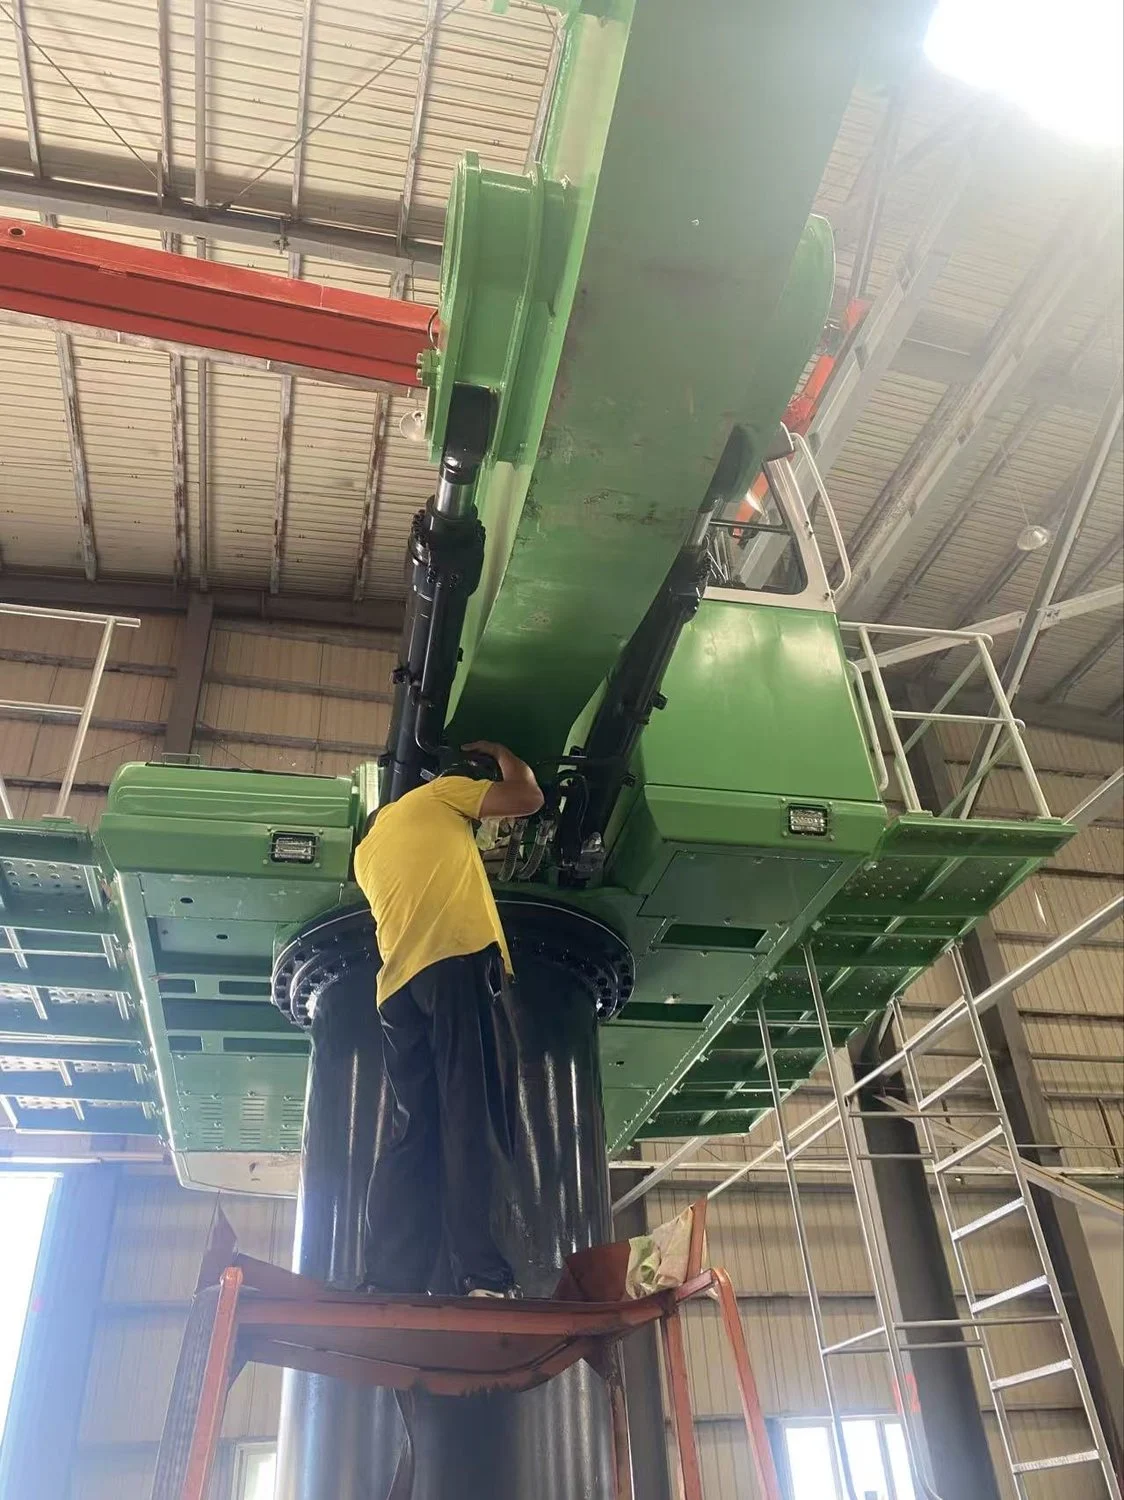
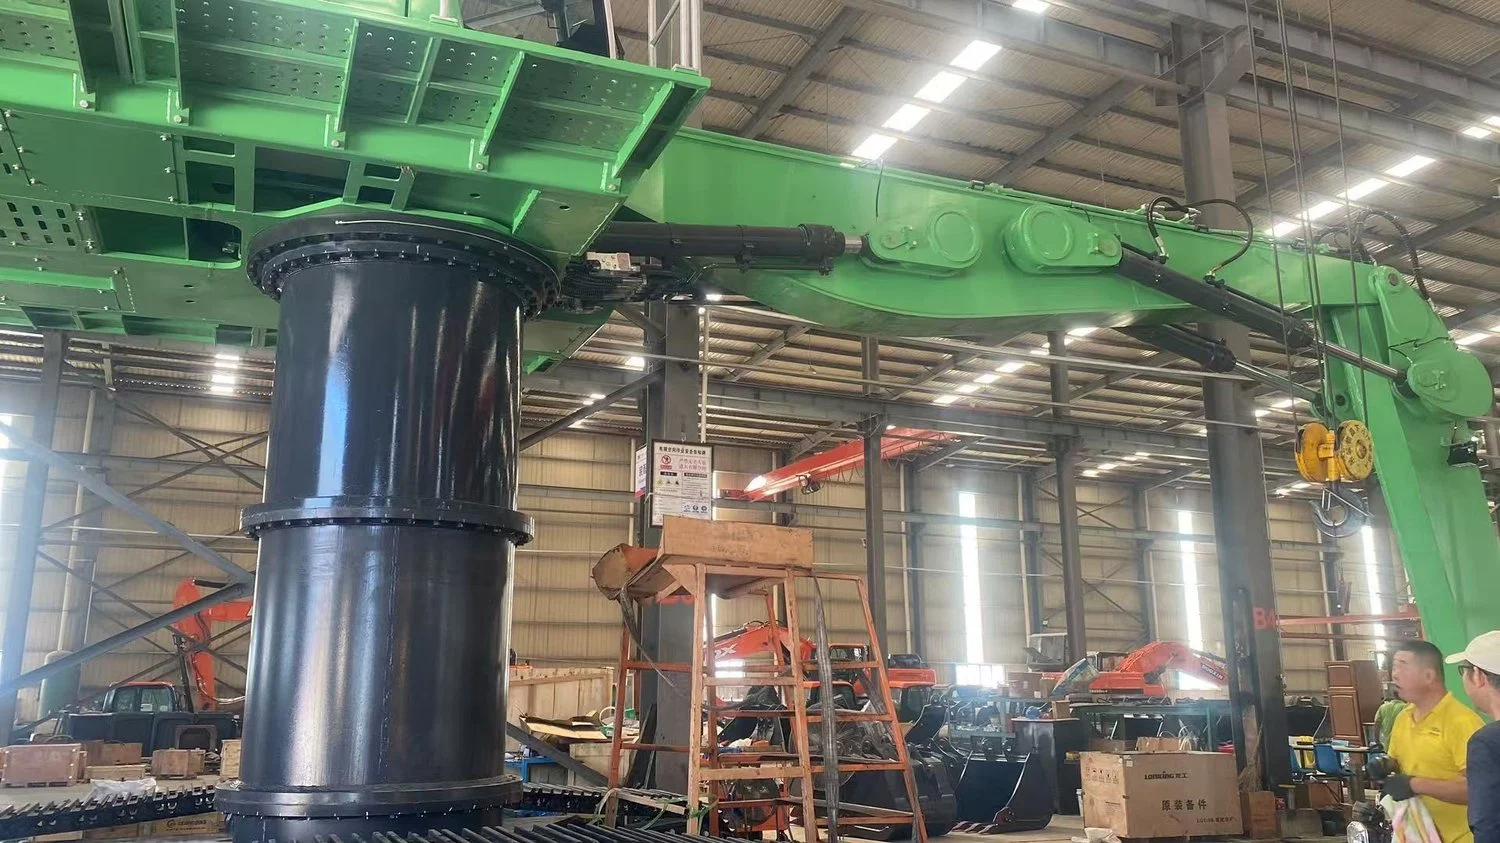
En septembre 2026, dans l'atelier de montage de Shandong Pengcheng Max Engineering Machinery à Rushan, près de Weihai, nous avons installé un indicateur de moment de charge SeeZol SZ-EM02 sur une benne preneuse hydraulique de 50 tonnes. La chaîne de détection comprend au total cinq capteurs : deux capteurs de pression placés sur les conduites d'alimentation et de retour du vérin de levage, et trois capteurs d'angle surveillant la benne, la flèche et le bras. Ce rapport de terrain retrace l’ensemble du processus — étude du site, choix de l’emplacement, montage, étalonnage — et montre comment le dispositif de sécurité dont doit être équipée une machine destinée à l’exportation est installé, étalonné et transformé en modèle reproductible dès la phase d’assemblage.
1. Le client et la machine
La société Shandong Pengcheng Max Engineering Machinery Co., Ltd. n'est pas un simple bureau commercial doté d'un showroom. Elle fabrique des machines complètes. L'entreprise s'est implantée à Rushan, sur la côte de Weihai, en 2023, et a lancé en 2024 la construction d'un site de production de 349 mu — un investissement de 1,4 milliard de yuans couvrant une surface au sol de 147 000 m² et comprenant quatre ateliers de production. Il s’agit du premier site de fabrication de machines complètes à Weihai. Trois des quatre ateliers sont déjà en production. Plus de 901 TP4T de la production sortant de la chaîne de montage sont exportés.
C'est ce taux d'exportation qui a déterminé la nature de cette mise à niveau. Une machine livrée à un acheteur étranger doit être accompagnée d'un dossier de sécurité que l'acheteur peut réellement vérifier : un certificat d'étalonnage, le tableau des capacités nominales sur lesquelles le contrôleur fonctionne effectivement, ainsi que des manuels rédigés dans la langue de l'opérateur. Aucun de ces éléments ne peut être ajouté par le service après-vente. Ils sont soit installés et documentés lors de l’assemblage, soit pas du tout.
L'engin en service cette semaine-là était une grue hydraulique de manutention de 50 tonnes — dotée d'une longue flèche et d'un grappin, un modèle couramment utilisé dans les parcs à ferraille, les aciéries et les terminaux de vrac. Elle est habituellement destinée à un fonctionnement en continu, et non à des opérations de levage ponctuelles.
2. Pourquoi une benne preneuse pose un problème plus complexe en termes de LMI qu’une grue
La grue sur camion est un problème résolu. Son tableau de capacités nominales est un tableau de référence : longueur de flèche × rayon → charge maximale. L'opérateur consulte le tableau, choisit une configuration, et il ne reste plus qu'à passer à l'action.
Un manutentionnaire se distingue à trois égards :
- Cela fonctionne par cycles, et non par séries. Saisir, balancer, relâcher, recommencer. Le dispositif de sécurité doit être activé à chaque cycle, et pas seulement au moment où le levage commence.
- La charge nominale varie de manière continue en fonction du rayon. L'opérateur fait délibérément balayer le grappin sur toute la plage de rayon, de sorte que le système passe une bien plus grande partie de sa durée de vie à proximité des limites qu'une grue ne le fait jamais.
- Personne ne rédige de plan de levage pour une benne preneuse. Une opération de levage par grue s'accompagne d'un protocole d'intervention et d'un signaleur. Une benne preneuse est pilotée par un seul opérateur qui donne ses instructions en temps réel.
Les autorités de régulation considèrent la protection contre les surcharges comme un équipement obligatoire et non comme une option. Le ISO 10245 série (grues — dispositifs de limitation et d'indication de charge), la Chine GB/T 12602, et EN 13000 Pour les grues mobiles, tous ces documents décrivent la même chose : ce qu'un indicateur de moment de charge doit détecter, et comment il doit réagir. Lorsqu'une machine est expédiée à l'étranger, ces documents l'accompagnent.
3. Ce que nous avons installé : l'indicateur de moment de charge pour chariot de manutention SZ-EM02
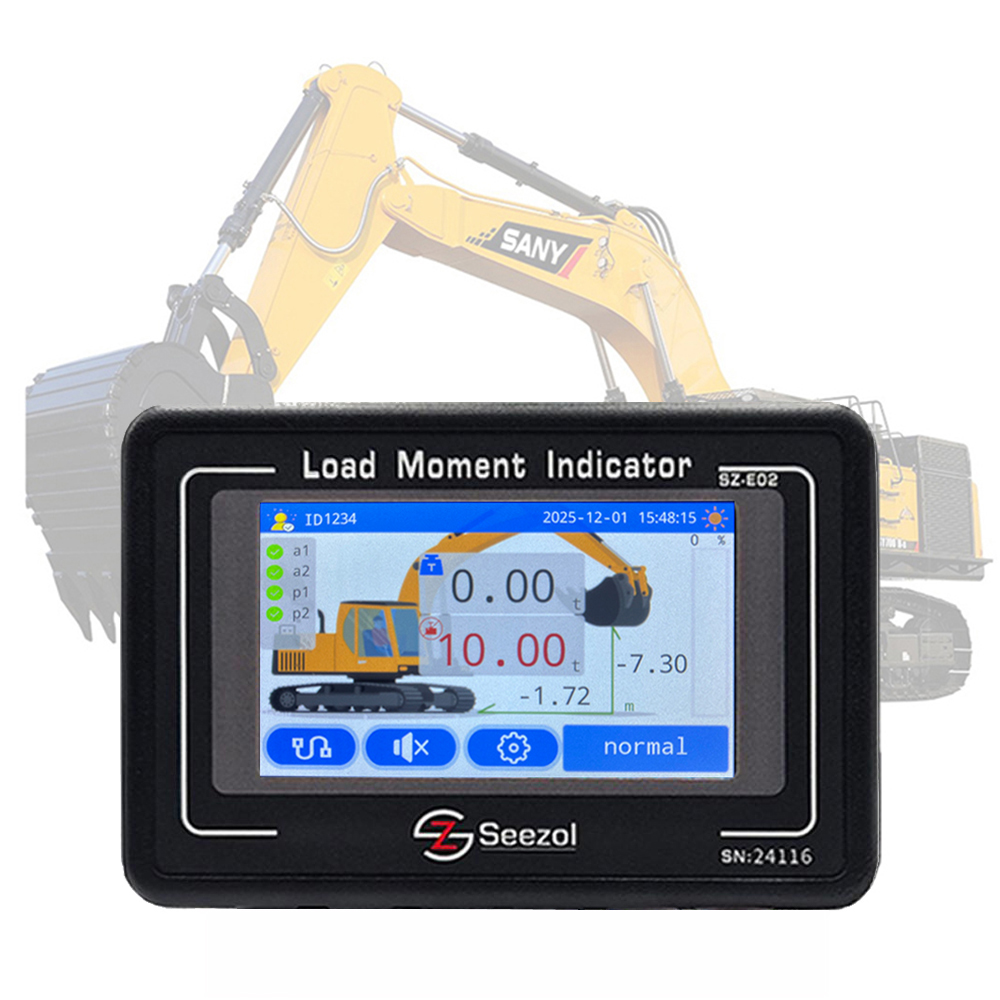
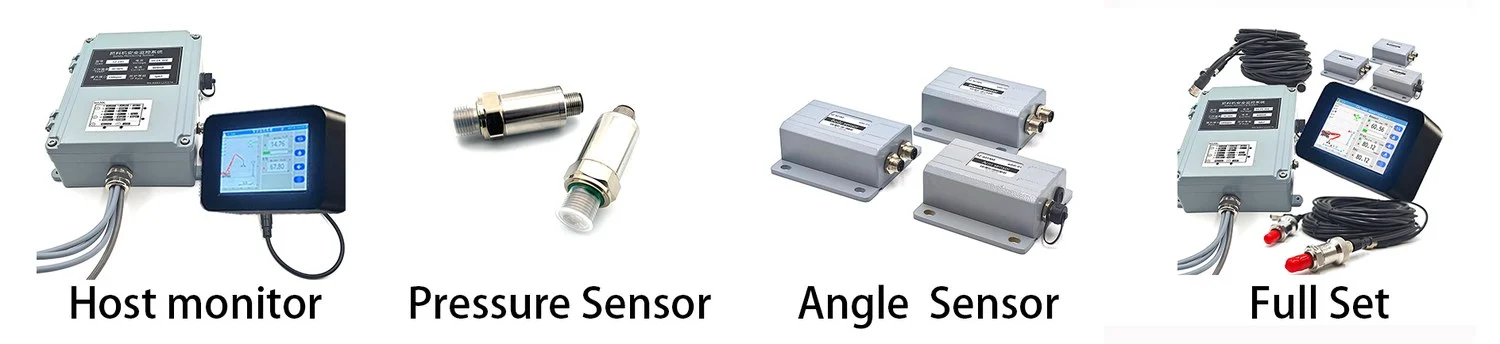
Modèle SZ-EM02, de SeeZol indicateur de charge pour chariot élévateur hydraulique. Cette même chaîne de détection est également proposée sous la forme d’un système de pesage pour manutentionnaires : le matériel qui protège la machine est le même que celui qui facture la charge. Ce chevauchement est volontaire et détermine la manière dont nous définissons la gamme de produits.
| Tension de fonctionnement | 12 à 36 V CC |
|---|---|
| Température de fonctionnement / de stockage | de −20 °C à +70 °C |
| Erreur système | ±3% |
| Erreur d'affichage | ±3% |
| Capacité des contacts du relais | 220 V CA / 3 A |
| Niveau de protection | IP65 |
| Valeurs affichées | Poids de la charge, rayon d'action, hauteur |
| Exploitation forestière | Enregistrements des surcharges, pesage en temps réel par cycle de manutention, registres de poids par client et par équipe |
Les valeurs des capteurs sont indiquées ensemble, car elles fixent la limite maximale pour l'ensemble de la chaîne :
| Composant | Modèle | Chiffres clés / montage |
|---|---|---|
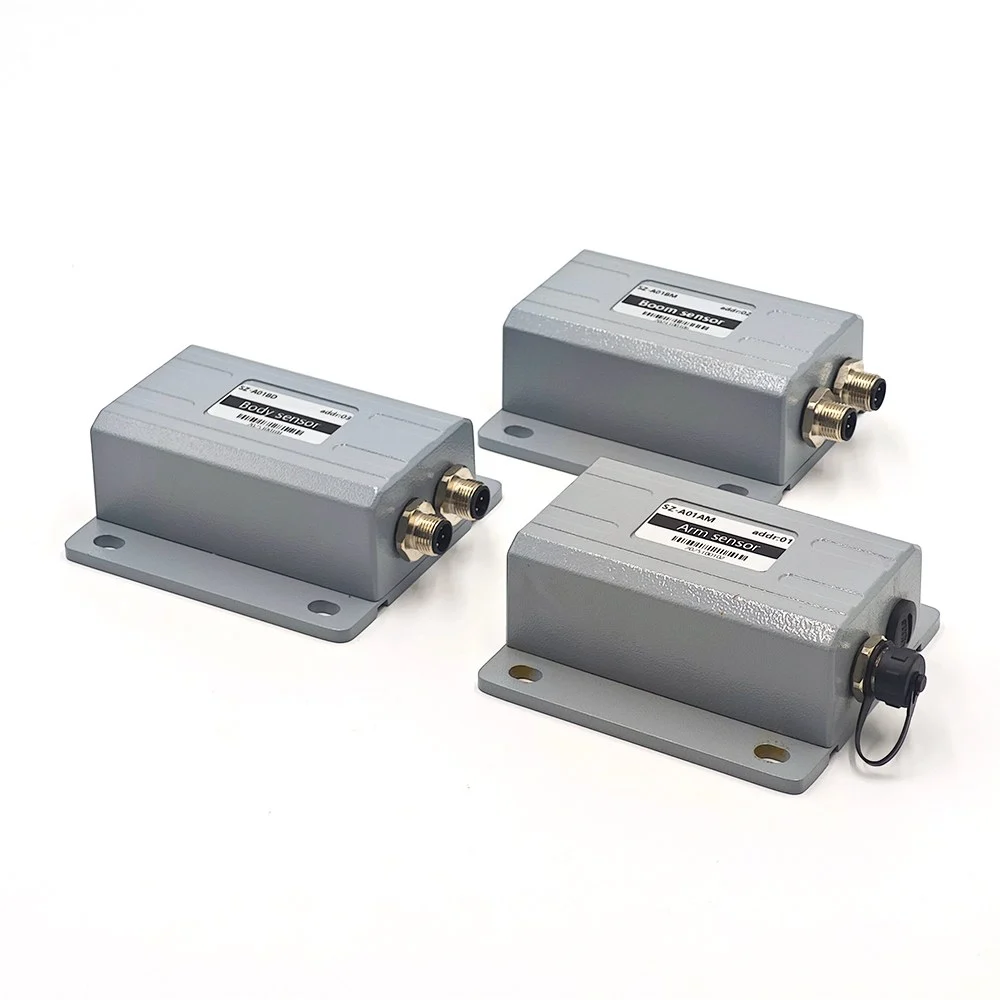
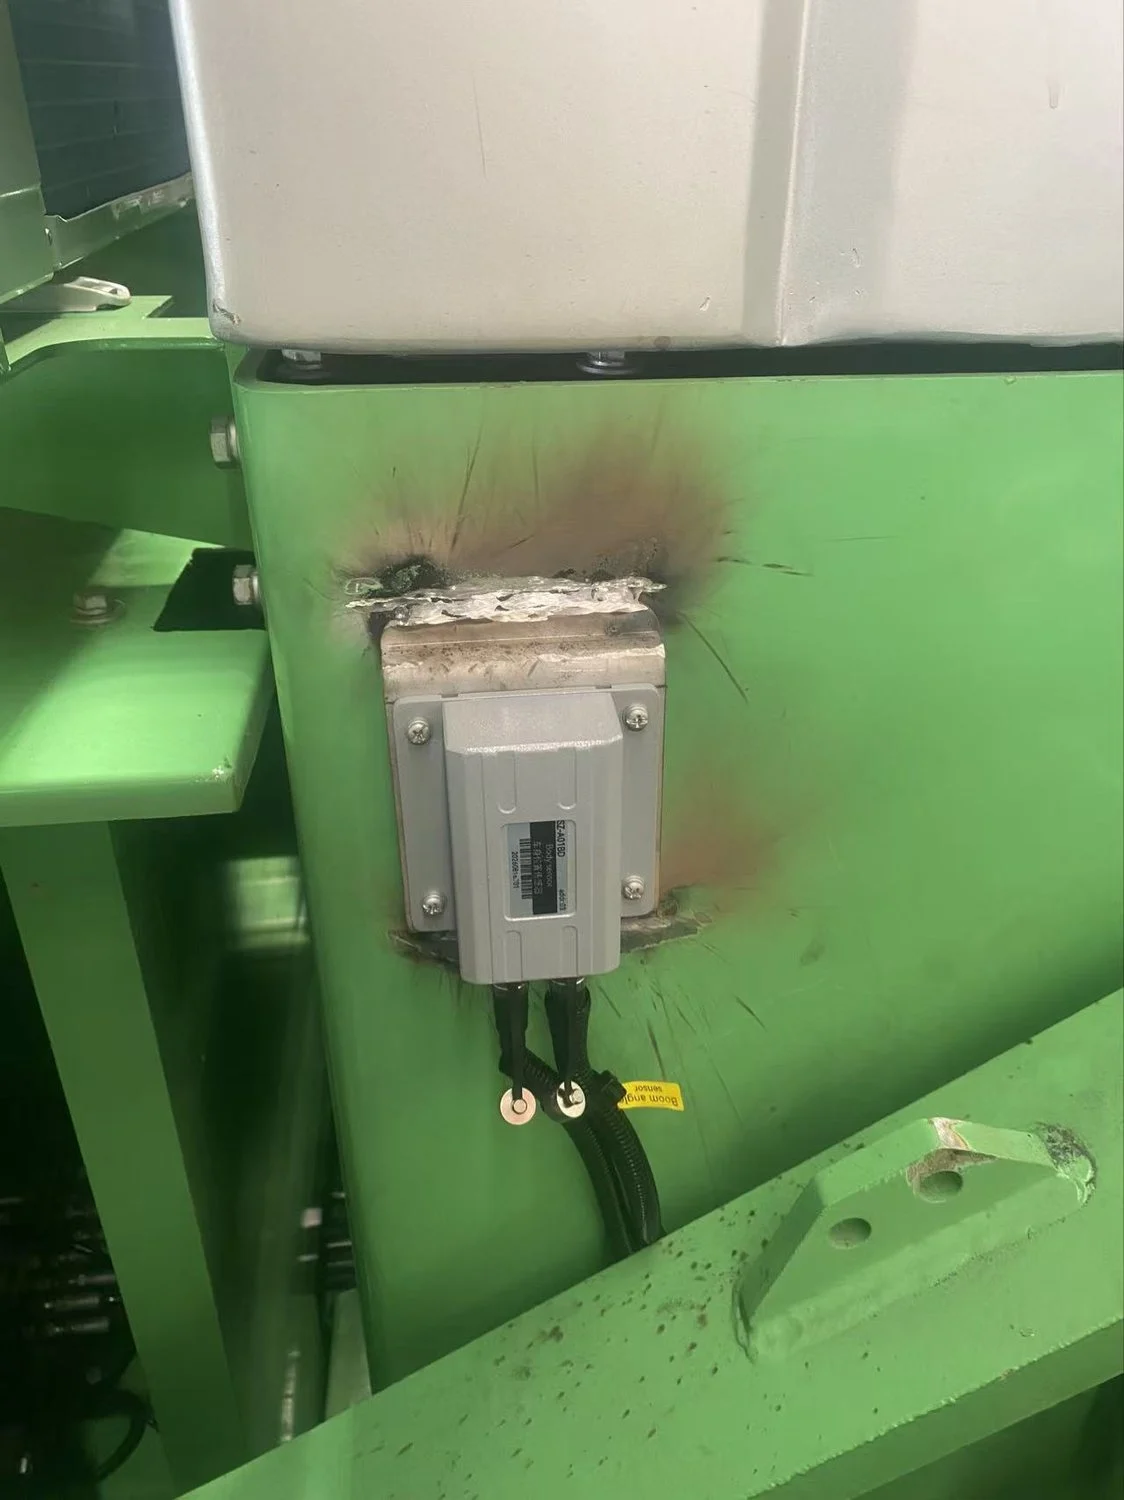
| Capteur d'angle (carrosserie) | SZ-A01BD | Plage de mesure : de ±10° à ±90°, résolution : 0,05°, précision absolue : 0,1°, temps de réponse : 0,02 s, alimentation : 9 à 36 V CC, indice de protection IP67 ; soudé à la structure supérieure |
| Capteur d'angle (flèche) | SZ-A01BM | Même plateforme de mesure ; sortie de courant, de tension, RS232 ou RS485 ; soudée sur le côté de la flèche |
| Capteur d'angle (manette) | SZ-A01AM | Même plateforme de mesure ; sortie de courant, de tension, RS232 ou RS485 ; soudée côté tige |
| Capteur de pression hydraulique ×2 (conduite d'alimentation P1 / conduite de retour P2) | SZ-P201S (0–400 bars) | Sortie 4–20 mA, précision de 0,51 TP4T par rapport à la pleine échelle, précision absolue de 0,1 bar, alimentation 12–30 V CC, temps de réponse de 0,02 s, indice de protection IP67 ; raccordement en T aux orifices de contrôle du vérin de levage |
| Unité d'acquisition de données et de contrôle | Hôte de surveillance de la sécurité | Bus CANopen, canaux de pression P1/P2, trois entrées angulaires, sorties relais K1–K3, RS485, enregistrement via USB |
Un chiffre mérite d'être précisé, car les fiches techniques le présentent souvent de manière ambiguë. La précision de 0,51 TP4T F.S. du capteur de pression semble bien meilleure que la valeur système de ±31 TP4T — et c'est effectivement le cas. Le capteur n’est pas le maillon faible. La valeur de ±31 TP4T correspond à la tolérance cumulée de l’ensemble de la chaîne : pression, géométrie, algorithme, affichage. Sur une machine de 50 tonnes, cela représente ±1,5 t.
4. Comment installer un indicateur de moment de charge sur un chariot élévateur, capteur par capteur
4.1 Capteur d’assiette — support à souder sur la superstructure
4.2 Capteurs d'angle de la flèche et du bras — trois capteurs d'angle, trois segments
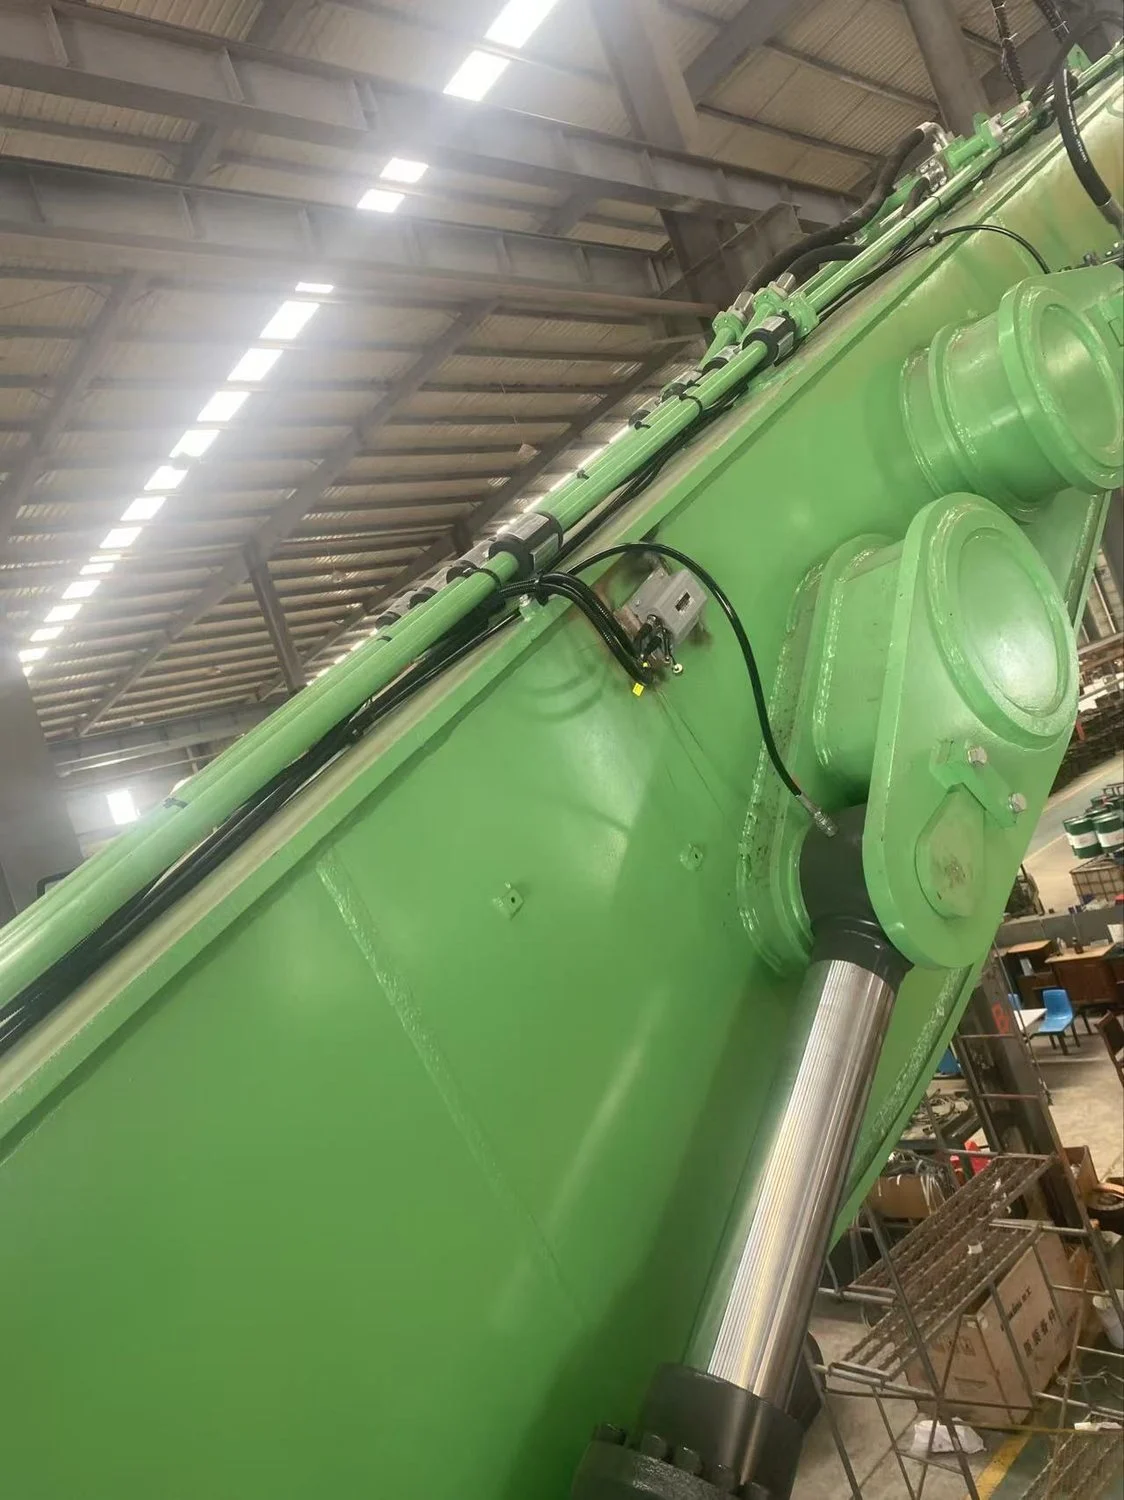
Le capteur de flèche SZ-A01BM mesure l'angle d'inclinaison. Les flèches des engins de manutention sont longues et leur géométrie près des rayons extrêmes est non linéaire — c'est précisément pour cette raison qu'il est impossible de sauter des points d'étalonnage.
Le capteur de flèche SZ-A01AM transmet les informations relatives à l’articulation de la flèche. La pince étant montée à l’extrémité de la flèche, l’angle de la flèche détermine la distance horizontale entre la pince et la machine — c’est-à-dire son rayon d’action. Les angles du châssis, de la flèche et du bras permettent ensemble au contrôleur de déterminer la position exacte de la pince dans l’espace. Ces trois capteurs proviennent tous de la même plateforme de mesure SZ-A01 ; seule leur position de montage diffère.
4.3 Capteurs de pression ×2 — un sur l'aller, un sur le retour
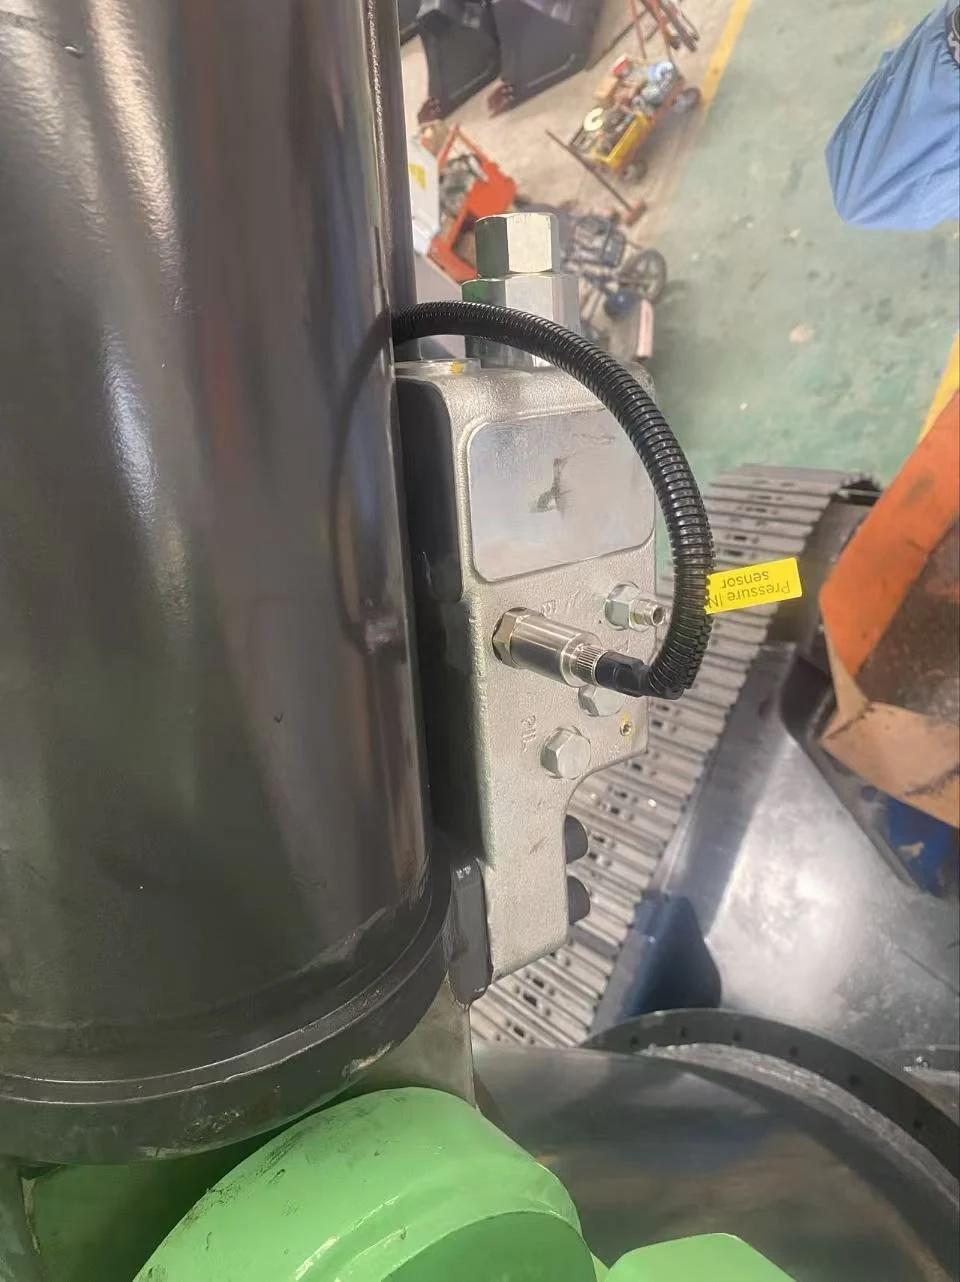
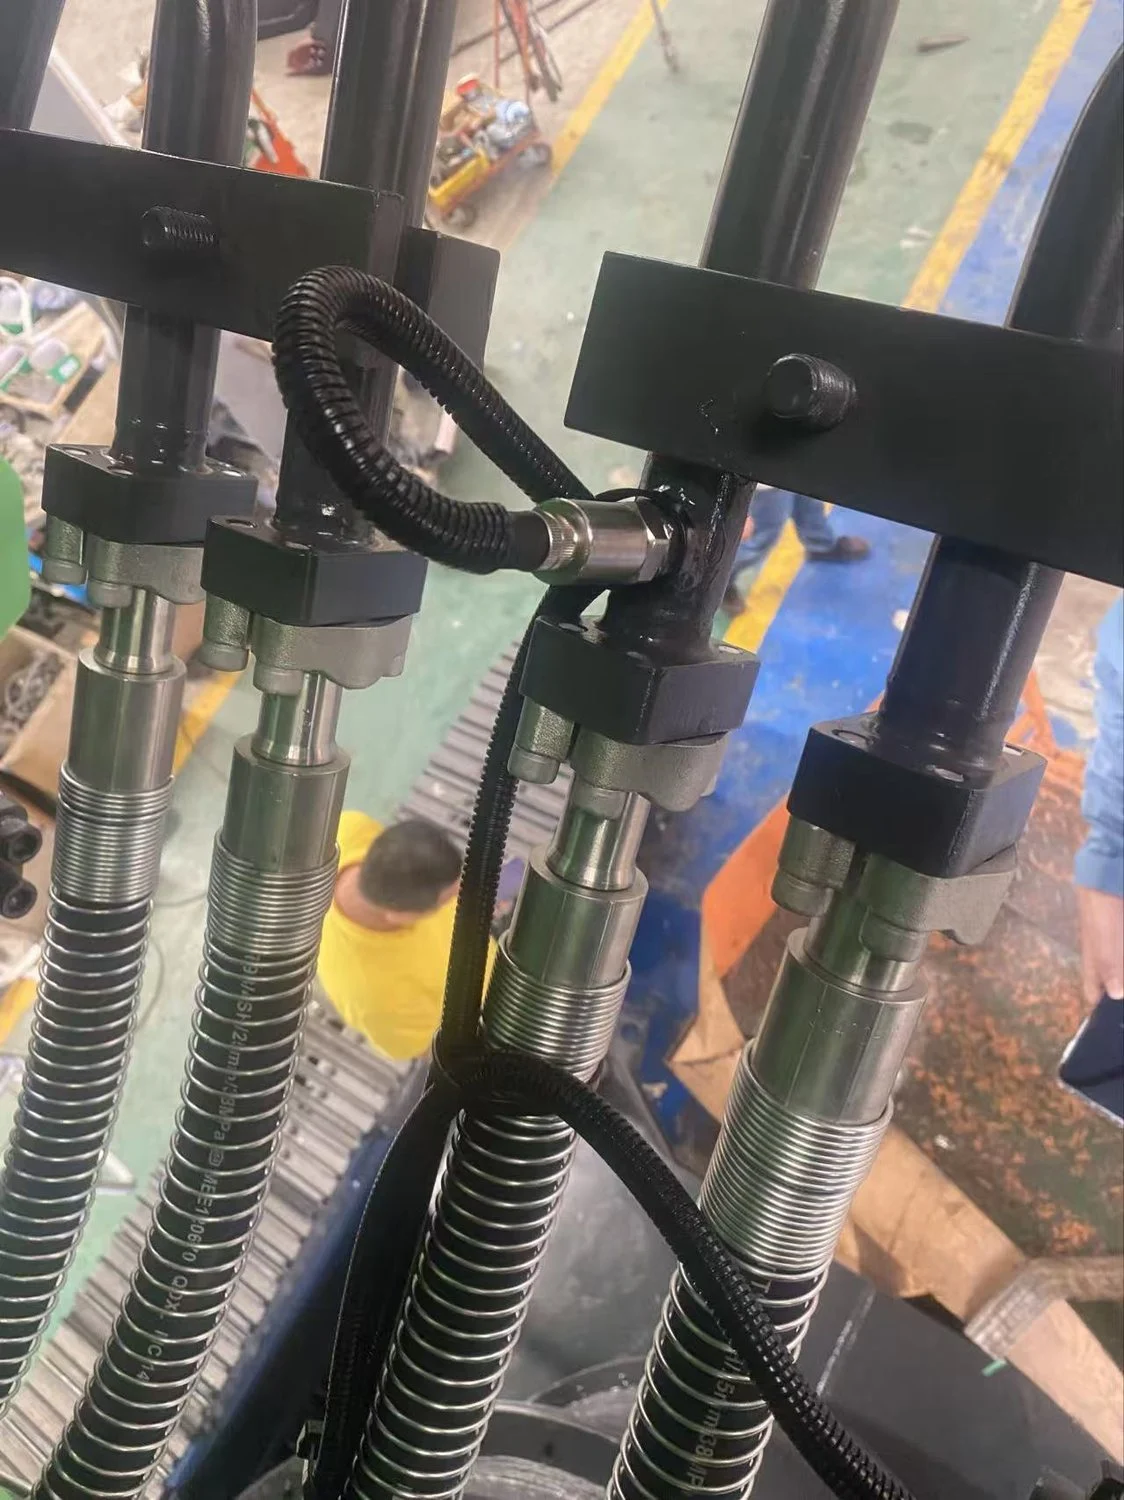
Cette machine de 50 tonnes utilise deux capteurs de pression SZ-P201S : l’un raccordé en T à la conduite d’alimentation du vérin de levage — signal principal de la force de levage, affecté au canal P1 de l’hôte — et l’autre à la conduite de retour (P2) à des fins de recoupement et de redondance. C’est l’échantillonnage des deux signaux qui confère à l’estimation du contrôleur sa marge de sécurité. Les deux suivent la règle ci-dessous. Les capteurs de pression SeeZol sont livrés avec une interface standardisée de ¼ de pouce, ce qui réduit le travail sur site au simple raccordement de l’embout ¼ du capteur à l’embout hydraulique de la machine. La manière dont ce raccordement est réalisé dépend de la façon dont la tuyauterie de la machine est assemblée ; il existe trois méthodes documentées : un té au niveau d’un raccord fileté existant, une bride au niveau d’un collier de serrage ou d’un raccord rapide, ou un vissage direct dans l’orifice d’essai principal de la soupape de sécurité (d’équilibrage) de la machine. C’est la machine qui détermine la méthode à appliquer, et non le catalogue.
4.4 Acheminement des câbles — gaine ondulée, reliée aux câbles propres à la machine
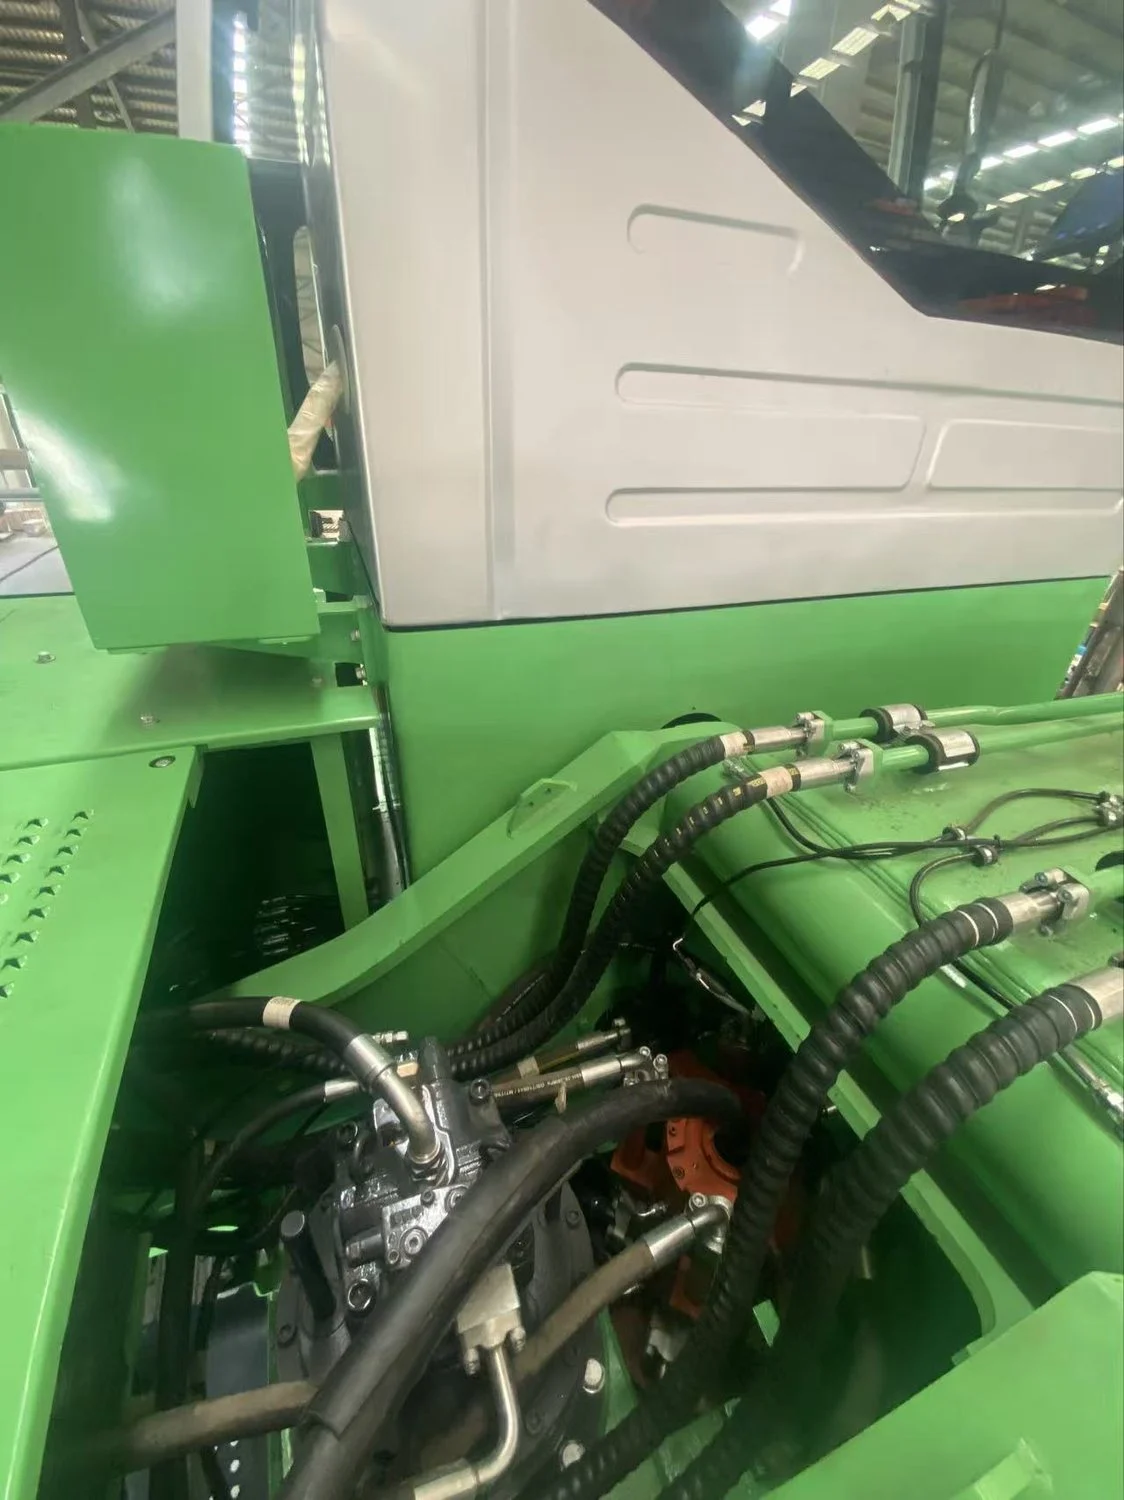
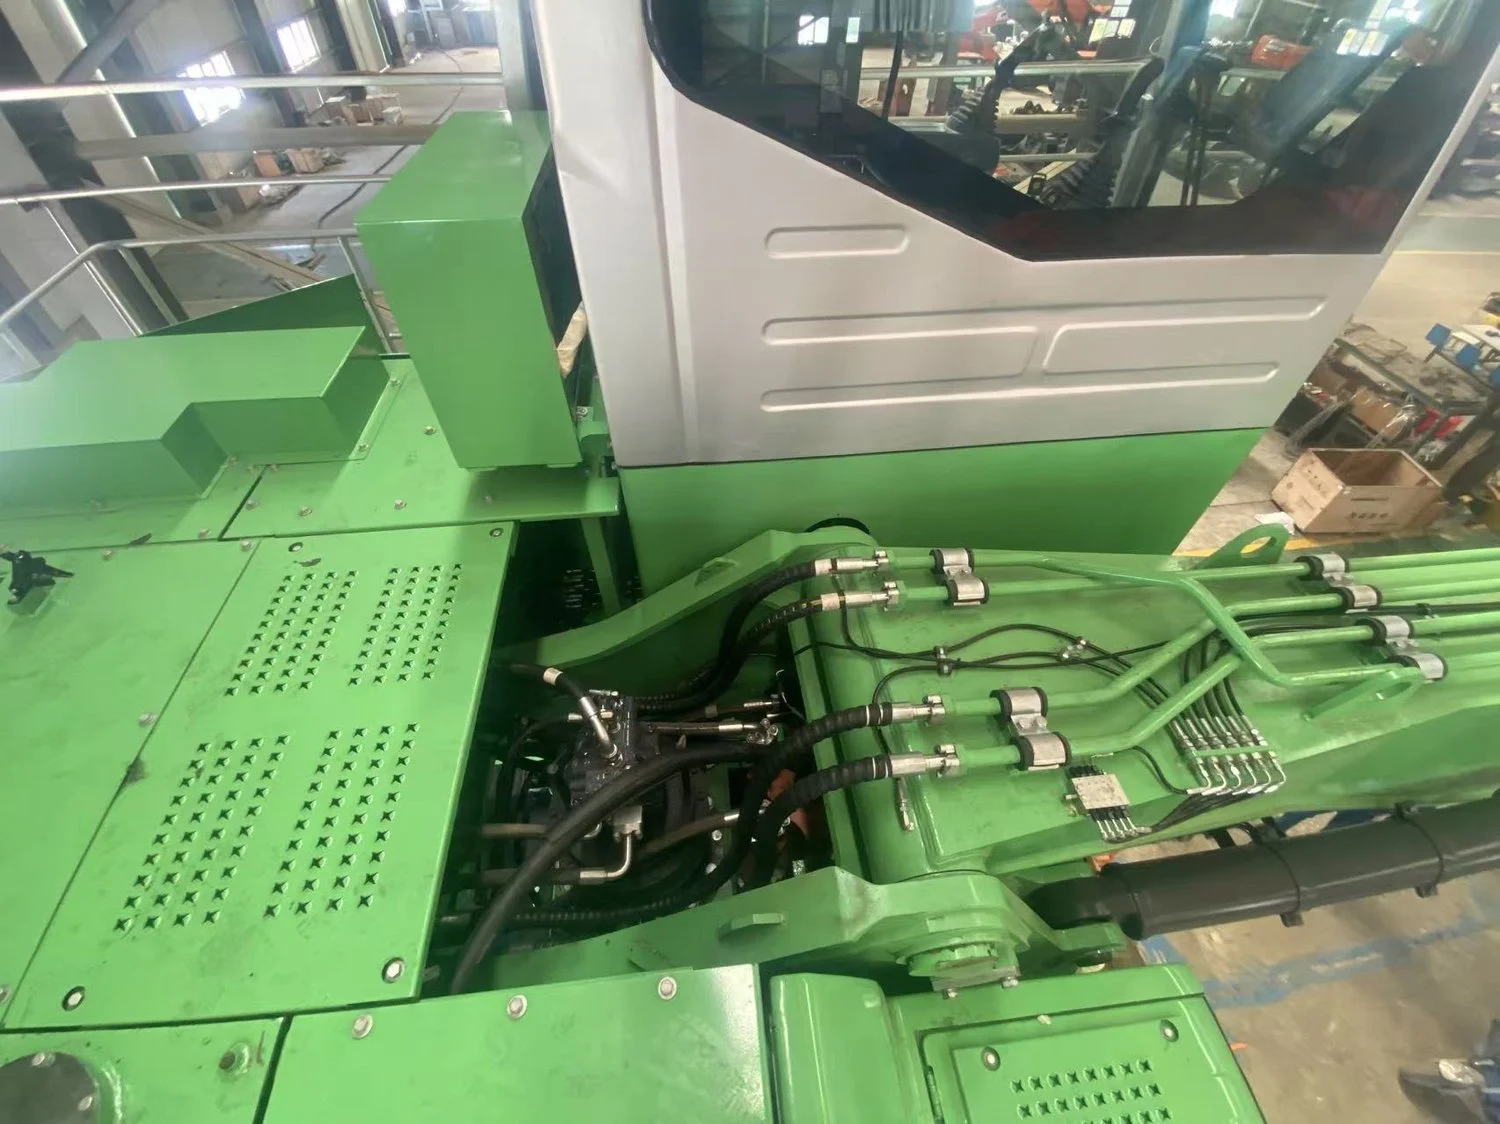
Trois règles régissent le cheminement des câbles : utiliser des gaines ondulées sur toute la longueur ; suivre le tracé des canaux hydrauliques et des fixations existants de la machine, ce qui garantit un montage soigné et une bonne sécurité mécanique ; et prévoir une marge de jeu suffisante aux endroits où le mouvement de la flèche étire les flexibles, afin que le câble de signalisation ne soit jamais tendu à l'extrême ni rompu.
5. Mise en service
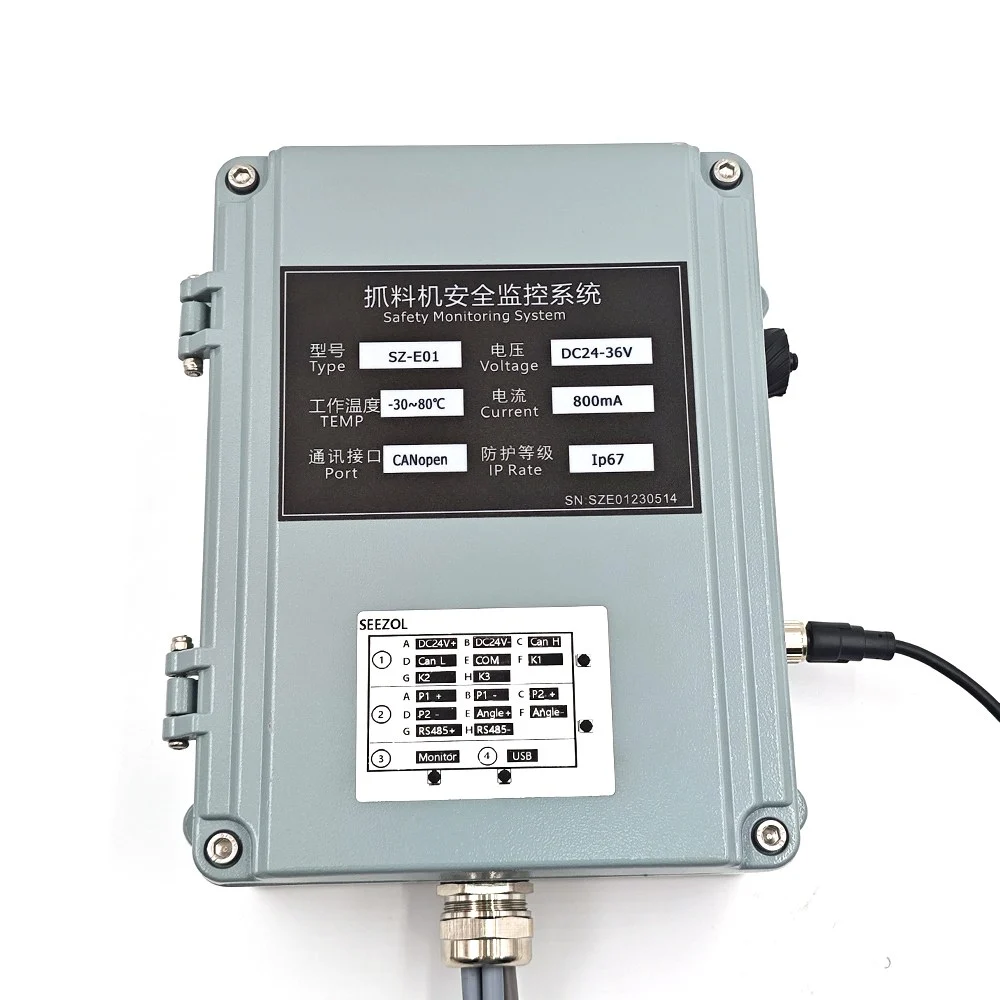
Le câblage de la machine constitue la première étape. C'est l'étalonnage qui permet à l'indicateur de moment de charge d'un engin de manutention de fournir ses informations.
- Commençons par zéro. Une fois la machine à niveau et à l'arrêt, le contrôleur établit sa référence.
- Ensuite, chargez par étapes. Charges d'essai connues pour plusieurs rayons de flèche. Trois points constituent notre minimum ; en mode « grappin », la géométrie est non linéaire aux extrêmes, nous préférerions donc en avoir cinq.
- Enfin, vérifiez les résultats. Les niveaux K1 et K2 émettent un avertissement ; le niveau K3 interrompt le mouvement dangereux si l'opérateur persiste. L'avertissement préalable et le blocage en cours d'exécution constituent une même fonctionnalité en deux parties — dont l'une ne représente aucune protection.
En ce qui concerne la précision, pour être tout à fait clair : cette machine fonctionne avec une erreur système de ±3%. Son rôle est d'émettre des avertissements en cas de surcharge et de limiter celle-ci, et non d'assurer un comptage de niveau commercial. Si les poids des bennes sont indiqués sur la facture, la tolérance de précision et la fréquence d’étalonnage changent toutes deux. Il s’agit de deux critères d’acceptation différents, et le choix du critère requis doit être défini lors de la phase de sélection, et non après la livraison.
6. Notes de terrain : trois éléments qui détermineront si le système sera toujours en service l'année prochaine
- Mesurez le fil avant de faire votre choix. Une erreur de mesure au niveau de la prise de pression est l'erreur la plus coûteuse de toute la chaîne, car elle compromet à la fois l'étanchéité et la précision. Voir 4.3.
- Du jeu au niveau du pivot. Le fait de relever la flèche allonge le circuit hydraulique. Si le câble de signalisation est tendu en même temps, c'est lui qui finira par se rompre. C'est l'étape la plus souvent négligée sur le chantier.
- Orientation par rapport au volume balayé. Installez-le si possible sur la face intérieure afin de réduire son exposition aux chocs, puis vérifiez chaque position de la flèche et assurez-vous qu’aucune machine ni aucun obstacle ne puisse rayer le capteur ou le câble.
- L'étalonnage est un processus continu, et non un événement ponctuel. Vérifiez à nouveau le zéro après une réparation de la flèche, des travaux hydrauliques ou un transport sur longue distance, et prévoyez une vérification en milieu d’année en cas d’exploitation en équipes successives. Si vous perdez la confiance de l’opérateur, le système ne sera plus qu’un écran allumé — ce qui revient à ne pas en avoir du tout.
7. Ce que le client reçoit
- Avertissement préalable, coupure en cours. Pas un appareil qui émet un bip, mais un appareil capable d'arrêter ce mouvement dangereux.
- Données de poids par cycle de préhension. Chaque opération de chargement est enregistrée, ce qui permet de s'assurer que le tonnage facturé correspond au tonnage chargé ; les registres par client et par équipe peuvent être exportés depuis le contrôleur.
- Documents accompagnant une machine destinée à l'exportation. Le certificat d'étalonnage, le tableau des puissances nominales sur lesquelles fonctionne le régulateur et les manuels rédigés dans la langue de l'opérateur — tous ces documents doivent être complets au moment de la remise.
- Un ensemble reproductible. Les emplacements des capteurs, les plans des supports et les longueurs de câbles sont repris pour les unités 2 et 3 ; ainsi, le travail effectué sur la première machine n'a pas à être répété sur chacune d'entre elles.
8. Ce que cela signifie pour Pengcheng Max
Exporter plus de 90% de production signifie que chaque machine livrée est équipée du même ensemble de dispositifs de sécurité. L'intérêt de la première unité ne réside pas dans le fait qu'elle ait été équipée, mais dans le fait que les emplacements des capteurs, les plans des supports, le cheminement des câbles et les registres d'étalonnage servent désormais de modèle. À partir de là, il s'agit d'un problème de gestion de la production, et non plus d'ingénierie.
C'est la même démarche que celle adoptée dans notre projet précédent sur cette classe de machine : la grue de manutention portuaire de 300 tonnes de Huanghai Machinery. Cette machine était d’une toute autre envergure — pivot de flèche à près de 10 m au-dessus du sol, points de capteurs à plus de 10 m — mais la procédure était identique : étude du site, évaluation structurelle, choix de l’emplacement, installation, étalonnage par étapes, réception. Une fois le LMI installé, l’étape suivante concerne généralement le système de pesage et la plateforme de données : de la protection de sécurité en un seul point à la gestion numérique de l’ensemble de la machine.
9. Questions qui nous sont posées sur place
Est-il possible d'étalonner une machine de 50 tonnes à l'intérieur, dans l'usine ?
Oui. L'étalonnage nécessite l'application de charges d'essai connues, par paliers, sur plusieurs rayons. Cette machine a été étalonnée lors de son assemblage, et le procès-verbal d'étalonnage est fourni avec la documentation de la machine. Pour les machines déjà en service, il faut plutôt prévoir un créneau dans le planning de production.
Un LMI pour engins de manutention est-il la même chose qu'un limiteur de charge ?
Pas tout à fait. Un LMI affiche en continu le couple mesuré par rapport au tableau des capacités nominales ; un limiteur de charge vise quant à lui à intercepter tout mouvement dangereux dès qu’un seuil prédéfini est atteint. Le contrôleur de courant de SeeZol combine les deux — cette comparaison explique cette différence en détail.
De combien de capteurs une machine a-t-elle besoin ?
Cela dépend de la structure. Cette machine de 50 tonnes est équipée d'un ensemble complet : trois capteurs d'angle — le boîtier SZ-A01BD, une pour la flèche SZ-A01BM et une pour le bras SZ-A01AM — ainsi que deux capteurs de pression SZ-P201S, l’un sur la conduite d’alimentation du vérin de levage (canal P1) et l’autre sur la conduite de retour (P2), soit cinq au total. Le fait qu’un autre modèle dispose d’un capteur supplémentaire ou en ait un de moins dépend du nombre de sections de flèche et de la présence ou non de deux raccords de test sur le circuit hydraulique — ces caractéristiques sont déterminées par la structure de la machine, et non par sa classe de tonnage.
Quelle pièce tombe en panne en premier ?
Les capteurs tombent en panne avant les régulateurs. Il est donc légitime, avant de signer, de se renseigner sur le délai de livraison et le prix d'un capteur d'angle et d'un capteur de pression de rechange. Si la réponse est « nous allons vérifier », passez à un autre fournisseur.
Est-ce que cela fonctionne dans des environnements froids ou très humides ?
La température de fonctionnement est comprise entre −20 °C et +70 °C, avec une unité de commande et d'affichage conforme à la norme IP65 et des corps de capteurs conformes à la norme IP67. Rushan étant une base côtière, l'humidité et les embruns salins y sont monnaie courante — vérifiez les indices de protection en fonction de cet environnement, et non par rapport à ceux d'un atelier situé à l'intérieur des terres.
Envoyez-nous les caractéristiques de votre machine et recevez une proposition de configuration dans un délai d'un jour ouvré.
Informations requises : modèle de la machine, capacité nominale ou poids de la benne, rayon d'action type et environnement de travail (parc à ferraille, aciérie, terminal, entrepôt frigorifique, zone côtière). Nous vous proposerons une chaîne de capteurs, des positions de montage et un plan d'étalonnage — et pas seulement une référence de modèle. Nous contacter →