Por el equipo de ingeniería de campo de SeeZol · Septiembre de 2026 · 8 minutos de lectura
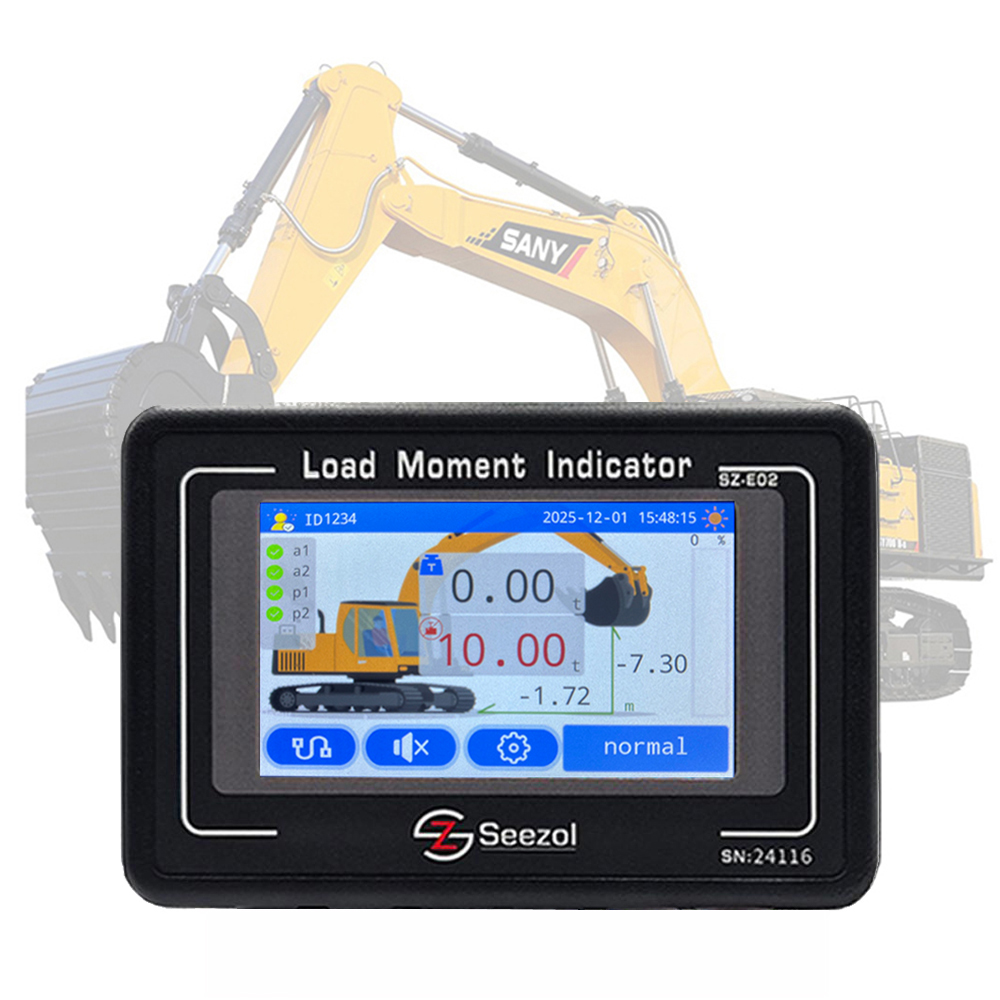
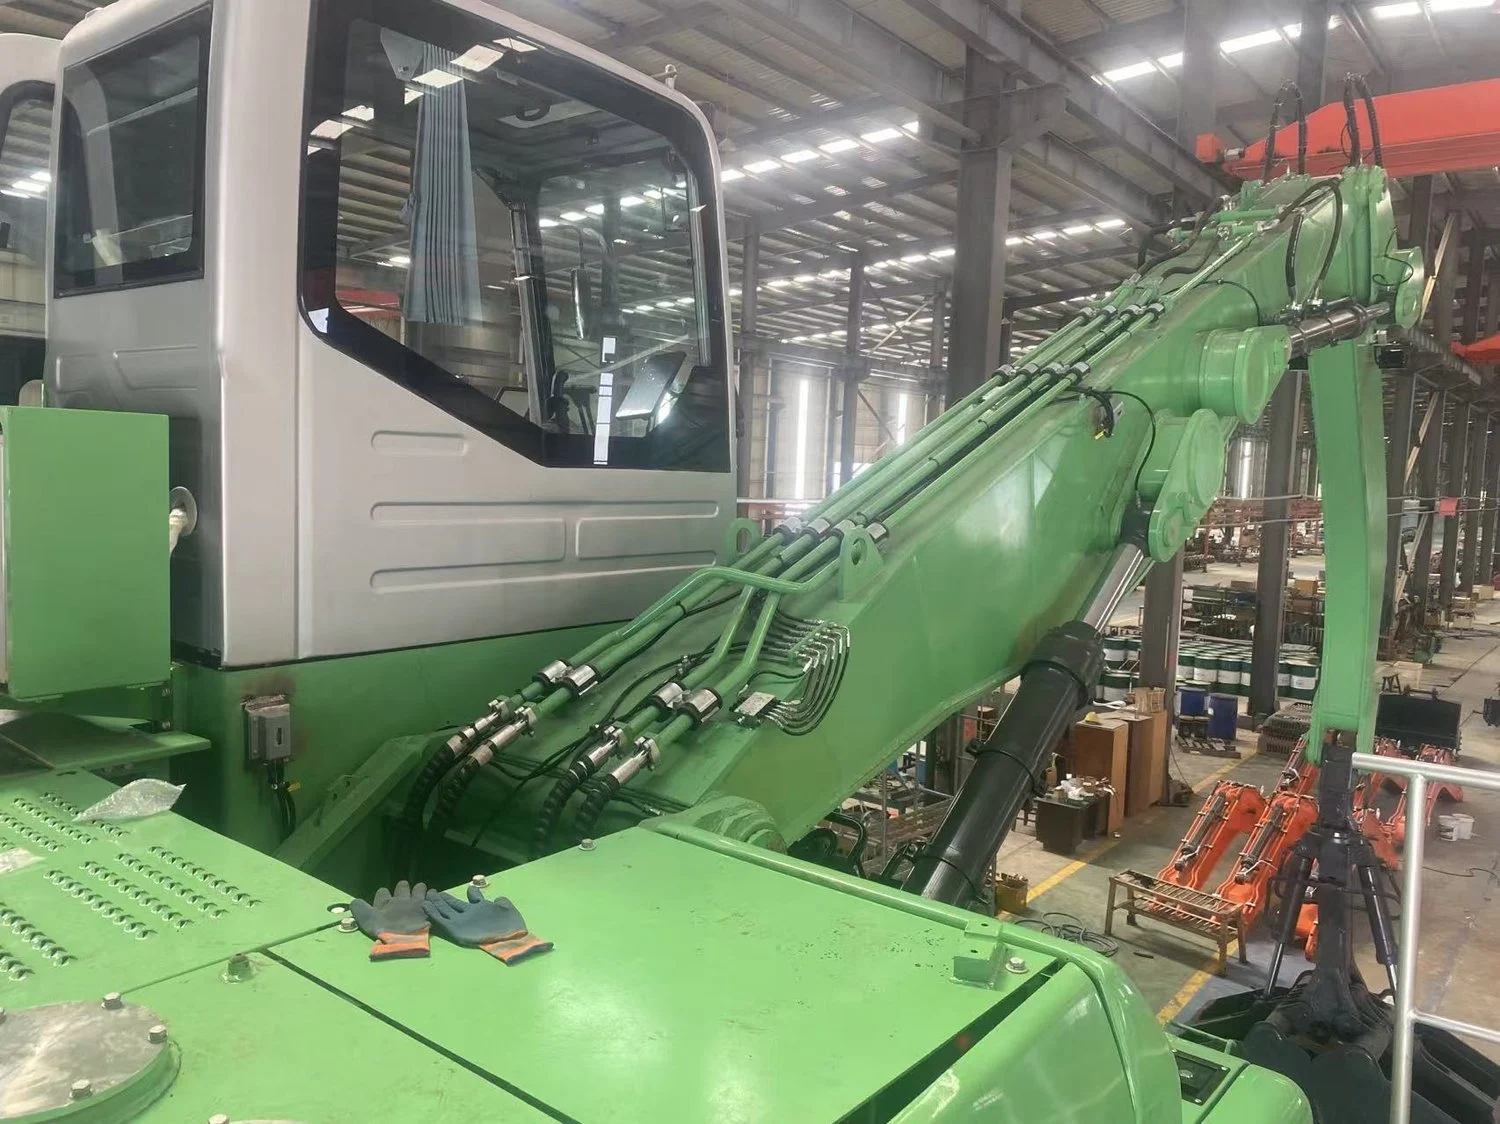
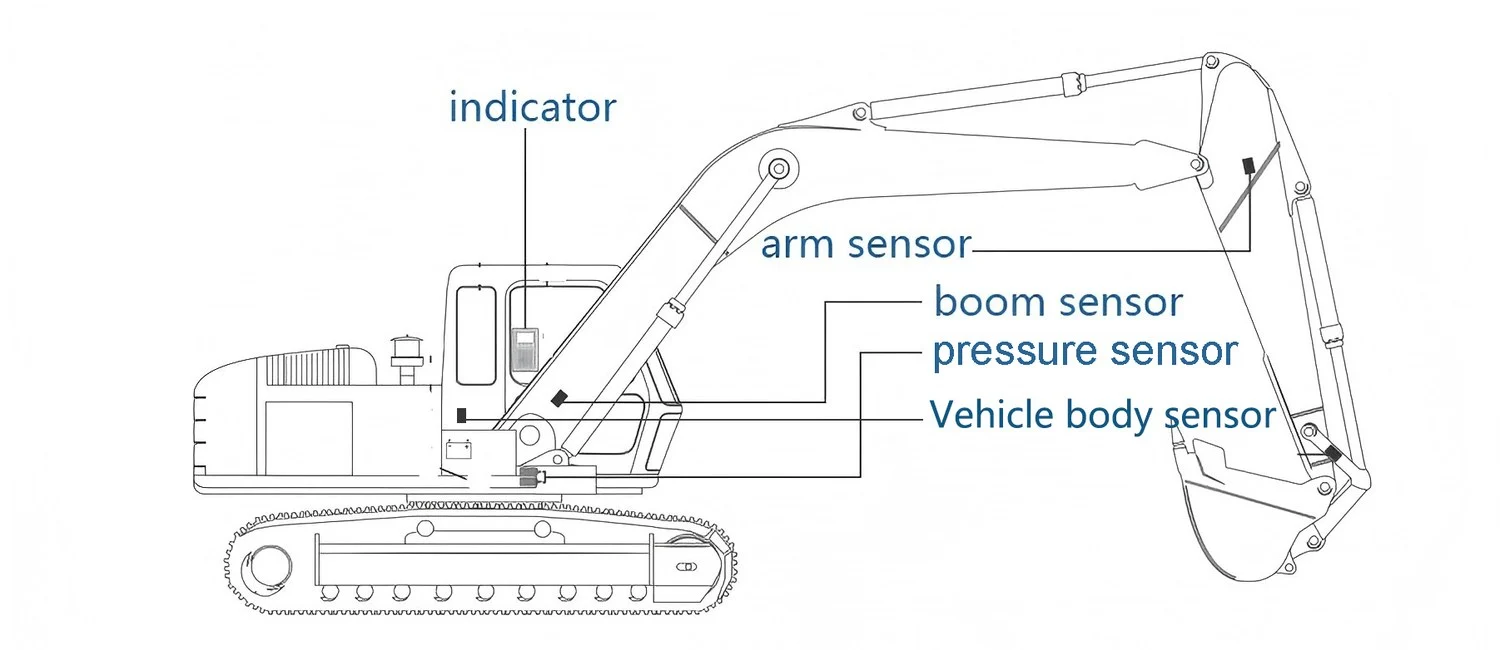
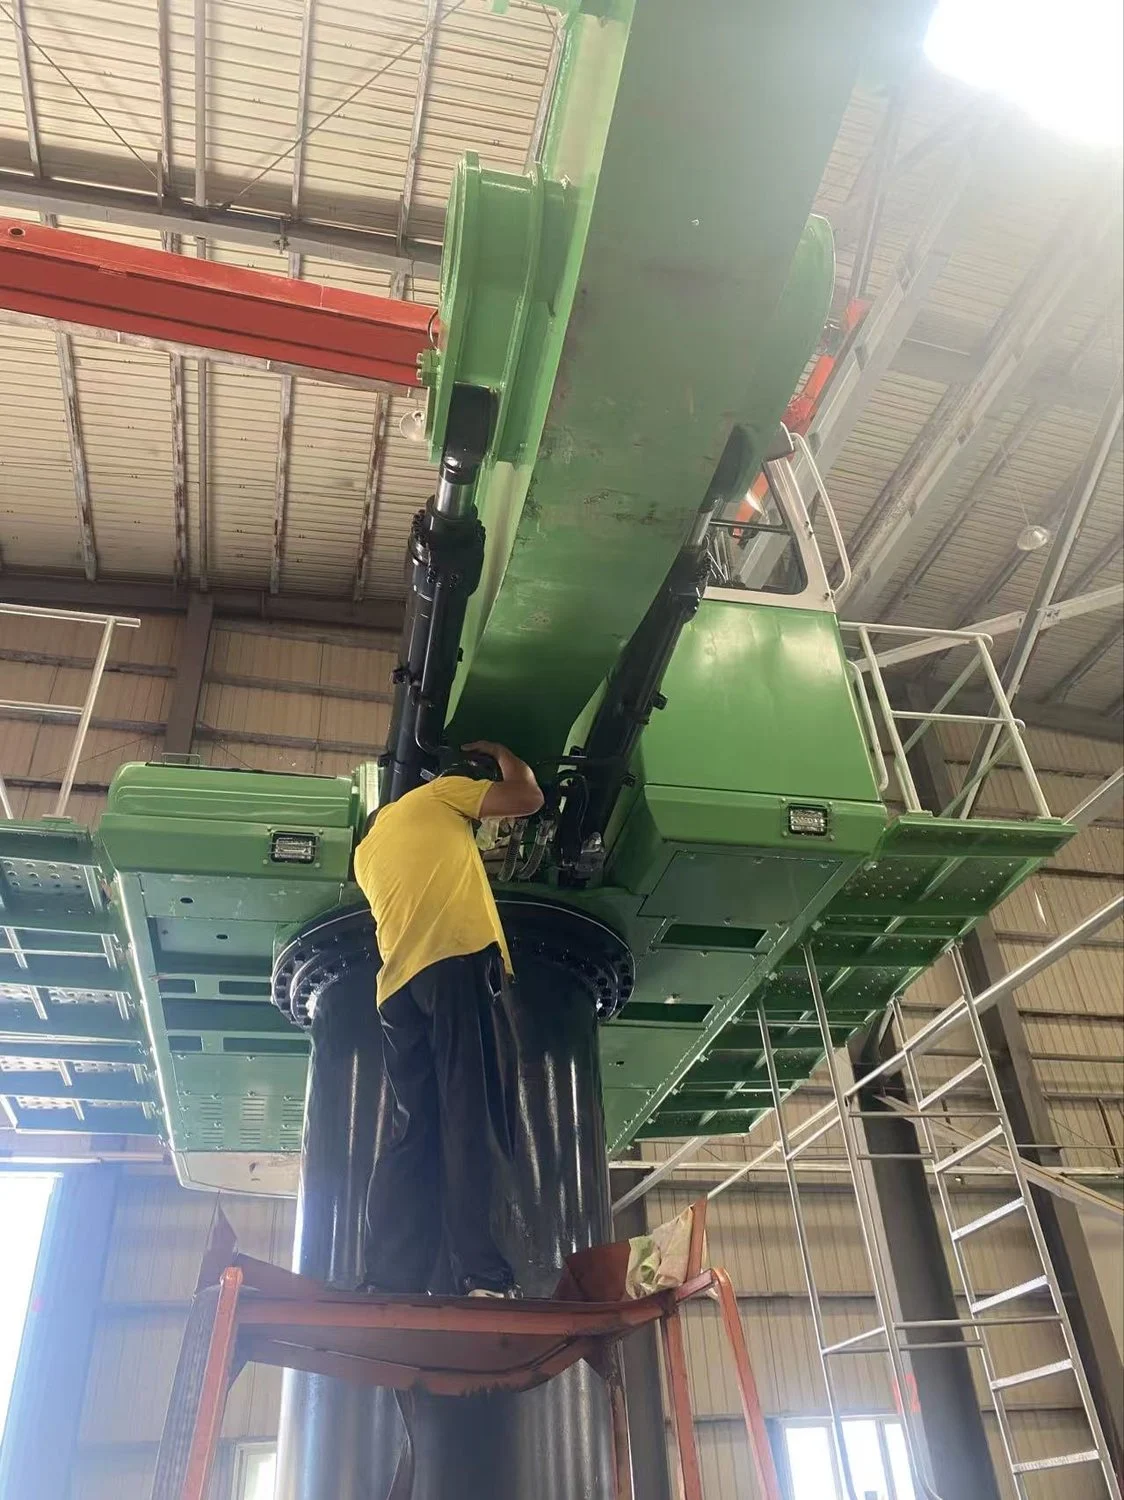
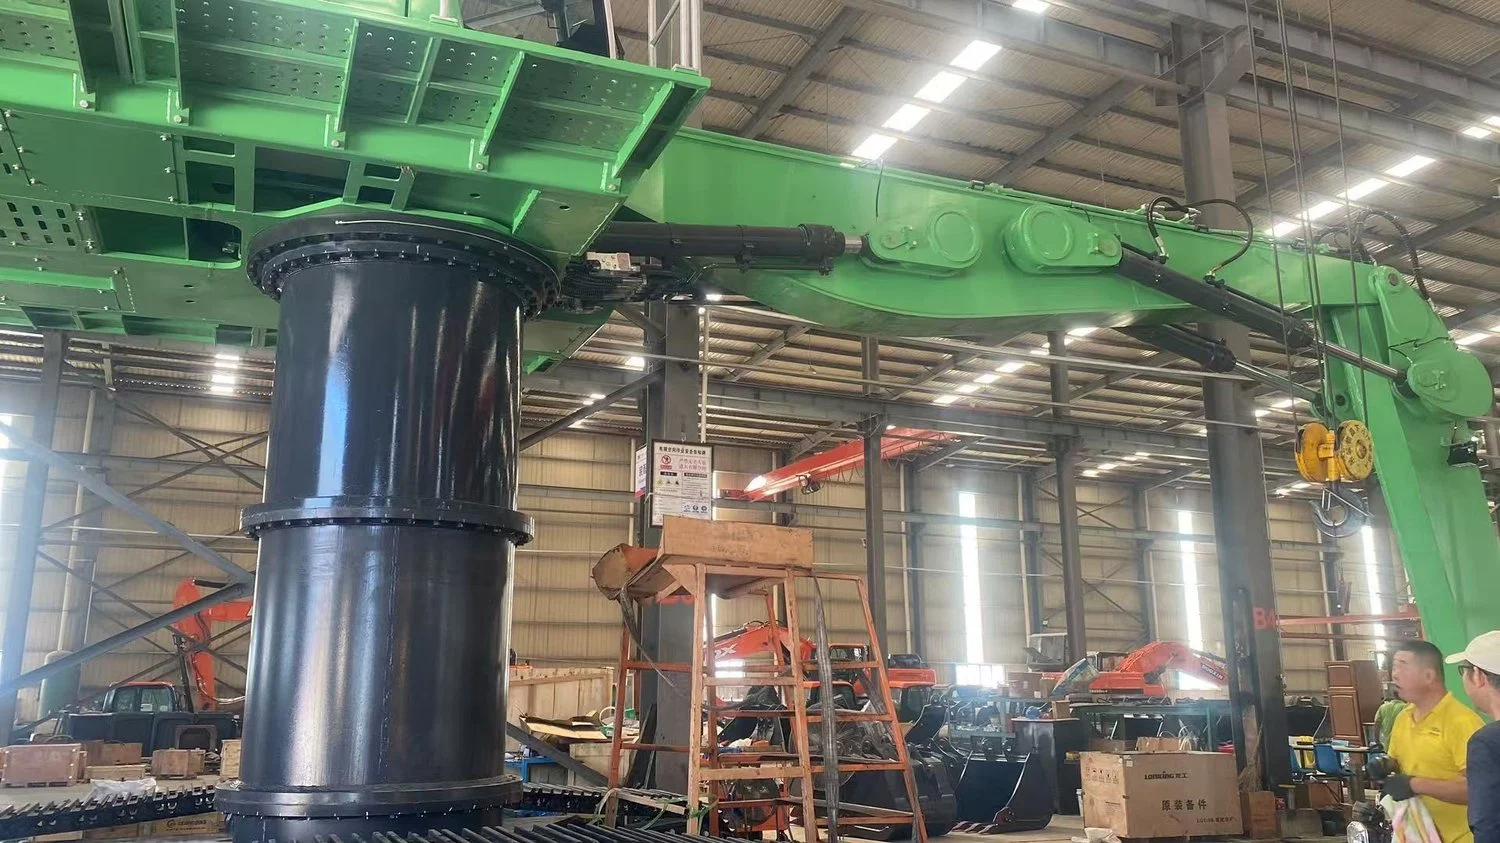
En septiembre de 2026, en la planta de montaje de Shandong Pengcheng Max Engineering Machinery, situada en Rushan (Weihai), instalamos un indicador de momento de carga SeeZol SZ-EM02 para manipuladores de materiales en una máquina con pinza hidráulica de 50 toneladas. La cadena de sensores consta de cinco sensores en total: dos sensores de presión situados en las líneas de alimentación y retorno del cilindro de elevación, y tres sensores angulares que controlan el cuerpo, la pluma y el brazo. Este informe de campo recoge todo el proceso —estudio del emplazamiento, selección de la posición, montaje y calibración— y muestra cómo se instala, se calibra y se convierte en una plantilla repetible en la fase de montaje el paquete de seguridad que debe incorporar una máquina destinada a la exportación.
1. El cliente y la máquina
Shandong Pengcheng Max Engineering Machinery Co., Ltd. no es una oficina comercial con sala de exposición, sino que fabrica maquinaria completa. La empresa se trasladó a Rushan, en la costa de Weihai, en 2023, y en 2024 puso la primera piedra de una base de fabricación de 349 mu —una inversión de 1.400 millones de yenes que abarca una superficie construida de 147.000 m² y cuatro naves de producción—. Se trata de la primera base de maquinaria de ingeniería de máquinas completas en Weihai. Tres de las cuatro naves ya están en funcionamiento. Más de 90% de lo que sale de la línea de producción se destina a la exportación.
Esa proporción de exportación fue lo que determinó la naturaleza de esta adaptación. Una máquina entregada a un comprador extranjero debe ir acompañada de un paquete de seguridad que el comprador pueda comprobar realmente: un certificado de calibración, la tabla de capacidad nominal con la que funciona realmente el controlador y los manuales en el idioma del operador. Ninguno de estos elementos puede añadirse posteriormente por el servicio posventa. Se instalan y documentan en la fase de montaje, o no se incluyen en absoluto.
La máquina que estaba en servicio esa semana era una manipuladora hidráulica de materiales de 50 toneladas —con pluma larga y pinza—, el tipo de máquina que se utiliza en los desguaces, las acerías y las terminales de mercancías a granel. Su modo de funcionamiento habitual es el servicio continuo, no las elevaciones esporádicas.
2. Por qué una máquina de agarre es un problema de LMI más complejo que una grúa
Una grúa sobre camión es un problema ya resuelto. Su tabla de capacidad nominal es una tabla de consulta: longitud de la pluma × radio → carga máxima. El operario consulta la tabla, elige una configuración y el resto es cuestión de ponerla en práctica.
Un manipulador de materiales se diferencia en tres aspectos:
- Funciona por ciclos, no por series. Agarrar, balancear, soltar, repetir. El dispositivo de seguridad debe estar activo durante cada ciclo, no solo en el momento en que comienza la elevación.
- La carga nominal varía continuamente en función del radio. El operario mueve deliberadamente la pinza a lo largo de todo el rango de radio, por lo que el sistema pasa una parte mucho mayor de su vida útil cerca de los límites que cualquier grúa.
- Nadie elabora un plan de elevación para una pinza. Una grúa cuenta con un protocolo de trabajo y un señalador. Una máquina con pinza cuenta con un operador que da las instrucciones en tiempo real.
Las autoridades reguladoras consideran que la protección contra sobrecargas es un equipo obligatorio y no una opción. El ISO 10245 serie (grúas — dispositivos de limitación e indicación de carga), de China GB/T 12602, y EN 13000 En el caso de las grúas móviles, todas estas especificaciones describen lo mismo: qué debe detectar el indicador de momento de carga de una máquina de manipulación de materiales y cómo debe responder. Cuando una máquina se envía al extranjero, toda esa documentación viaja junto con ella.
3. Lo que hemos instalado: el indicador de momento de carga para manipuladores de materiales SZ-EM02
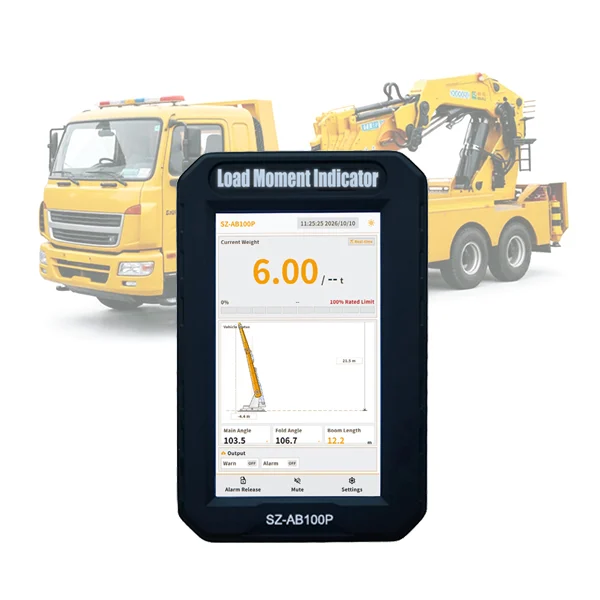
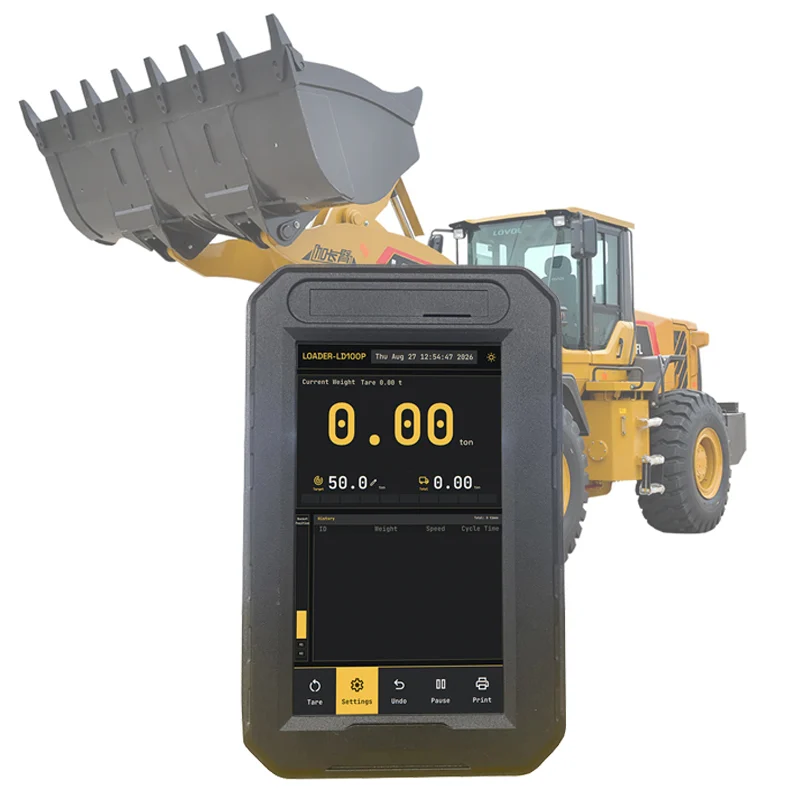
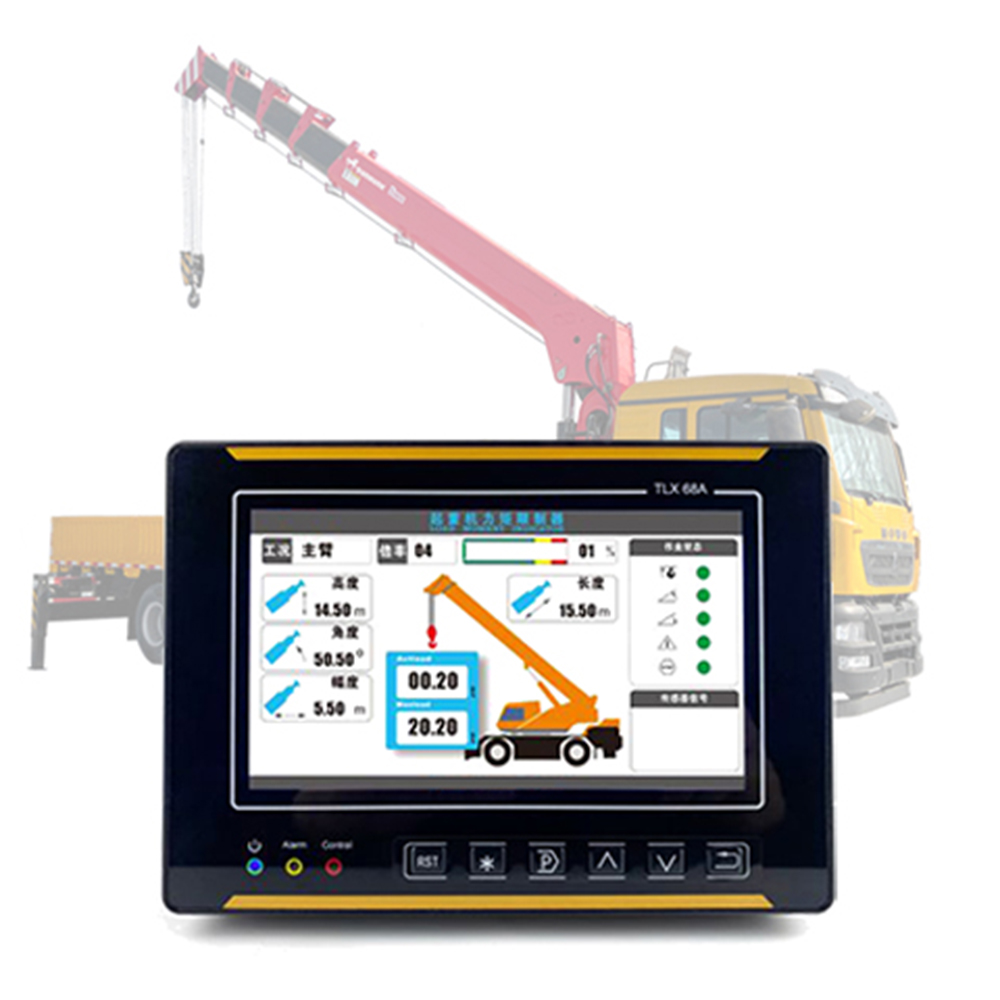
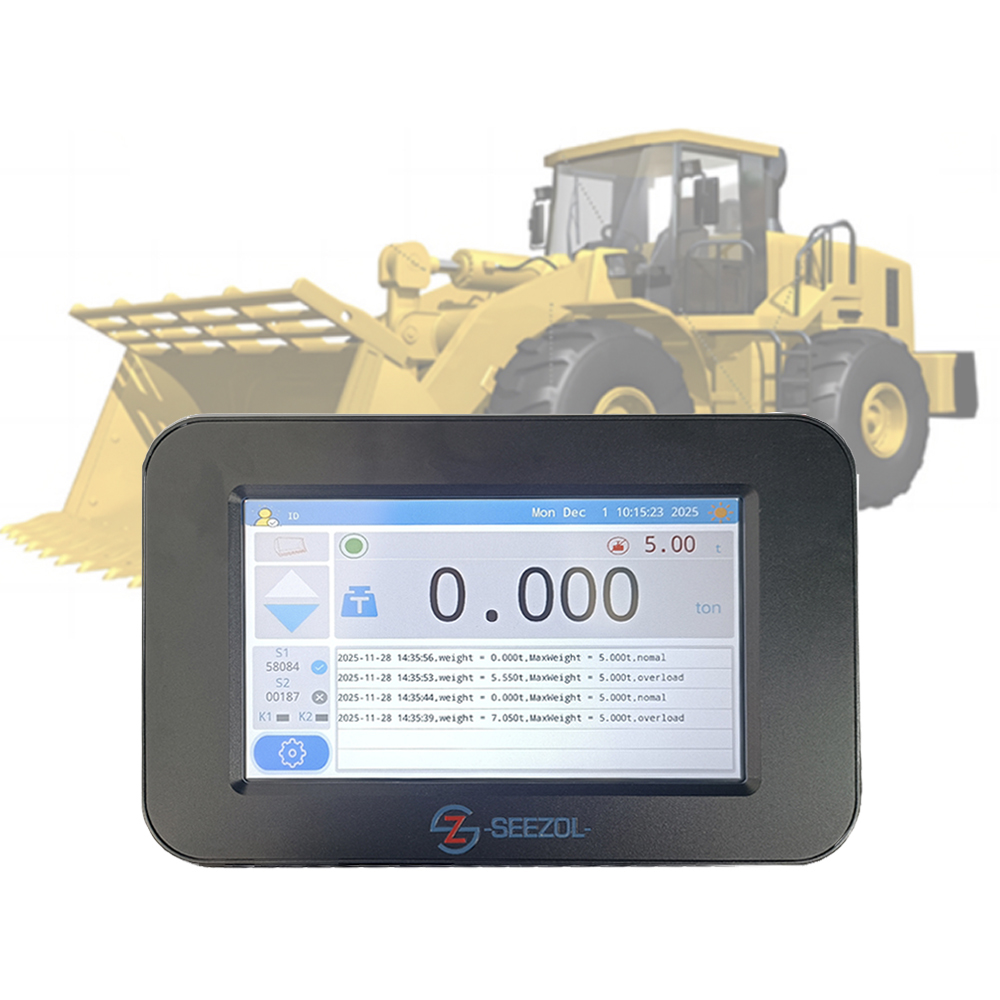
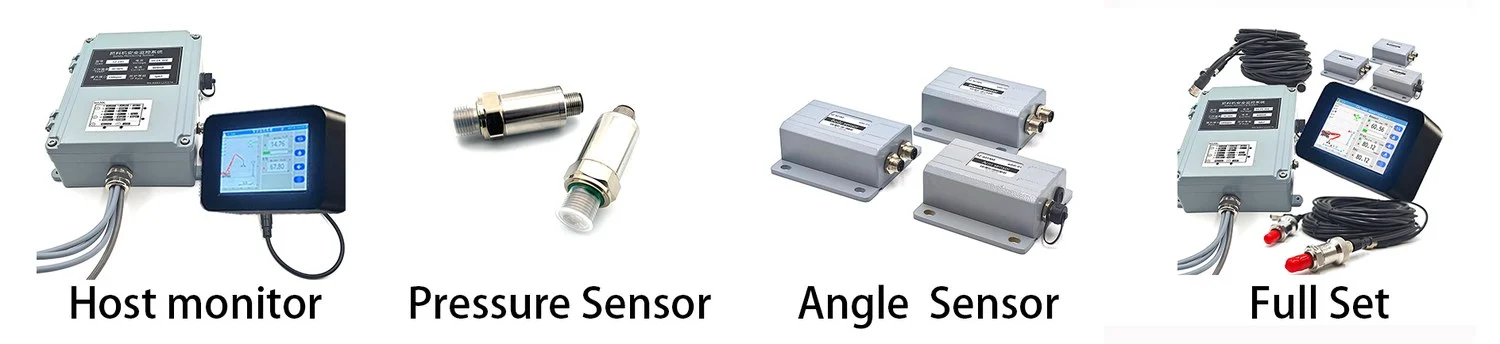
Modelo de sistema SZ-EM02, de SeeZol Indicador de carga para manipuladores hidráulicos de materiales. Esa misma cadena de detección también se comercializa como sistema de pesaje para manipuladores de materiales: el hardware que protege la máquina es el mismo que se encarga de facturar la carga. Esa coincidencia es deliberada y determina cómo definimos la línea de productos.
| Tensión de funcionamiento | 12-36 V CC |
|---|---|
| Temperatura de funcionamiento y almacenamiento | De −20 °C a +70 °C |
| Error del sistema | ±3% |
| Error de visualización | ±3% |
| Capacidad de los contactos del relé | 220 V CA / 3 A |
| Nivel de protección | IP65 |
| Valores mostrados | Peso de la carga, radio de trabajo, altura |
| Tala de árboles | Registros de sobrecarga, pesaje en tiempo real del ciclo de recogida, registros de peso por cliente y por turno |
Las cifras relativas a los sensores se recogen juntas, ya que establecen el límite máximo para toda la cadena:
| Componente | Modelo | Datos clave / montaje |
|---|---|---|
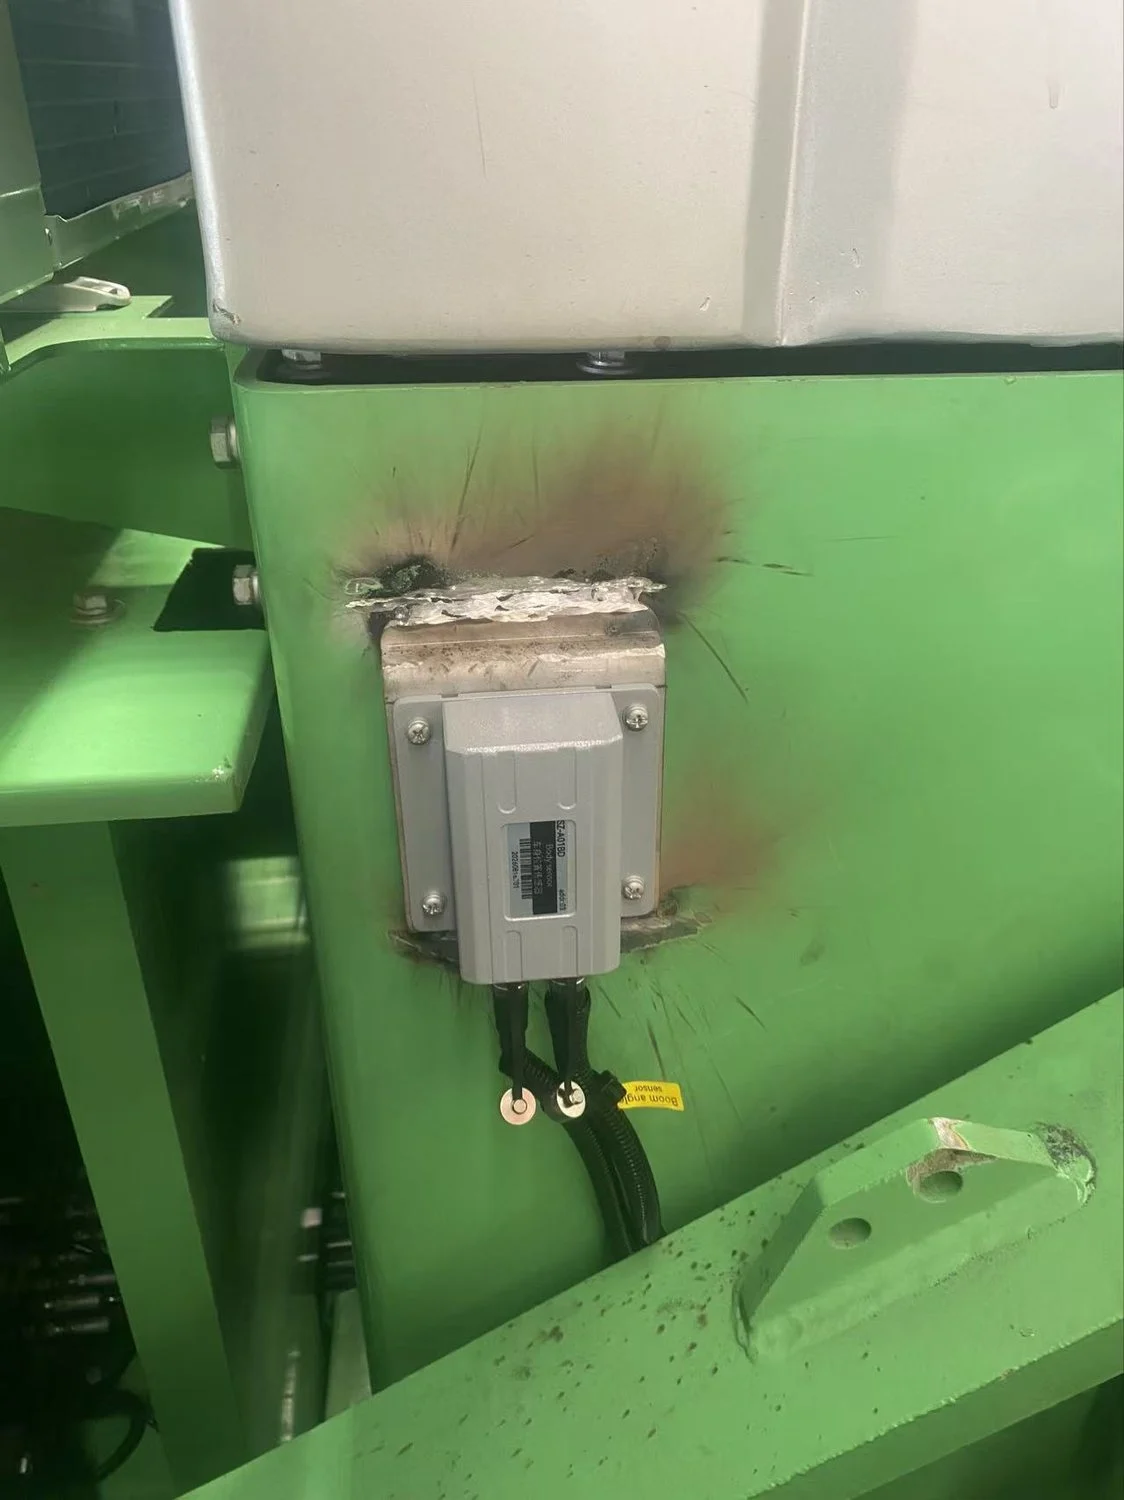
| Sensor de ángulo (carrocería) | SZ-A01BD | Rango de ±10° a ±90°, resolución de 0,05°, precisión absoluta de 0,1°, tiempo de respuesta de 0,02 s, 9-36 V CC, IP67; soldado a la estructura superior |
| Sensor de ángulo (pluma) | SZ-A01BM | La misma plataforma de medición; salida de corriente, tensión, RS232 o RS485; soldada al lateral de la pluma |
| Sensor de ángulo (palanca) | SZ-A01AM | La misma plataforma de medición; salida de corriente, tensión, RS232 o RS485; soldada al lado del varillón |
| Sensor de presión hidráulica ×2 (tubo de alimentación P1 / tubo de retorno P2) | SZ-P201S (0-400 bar) | Salida de 4–20 mA, precisión de 0,51 TP4T del fondo de escala, precisión absoluta de 0,1 bar, 12–30 V CC, tiempo de respuesta de 0,02 s, IP67; conectado a los puertos de prueba del cilindro del ascensor |
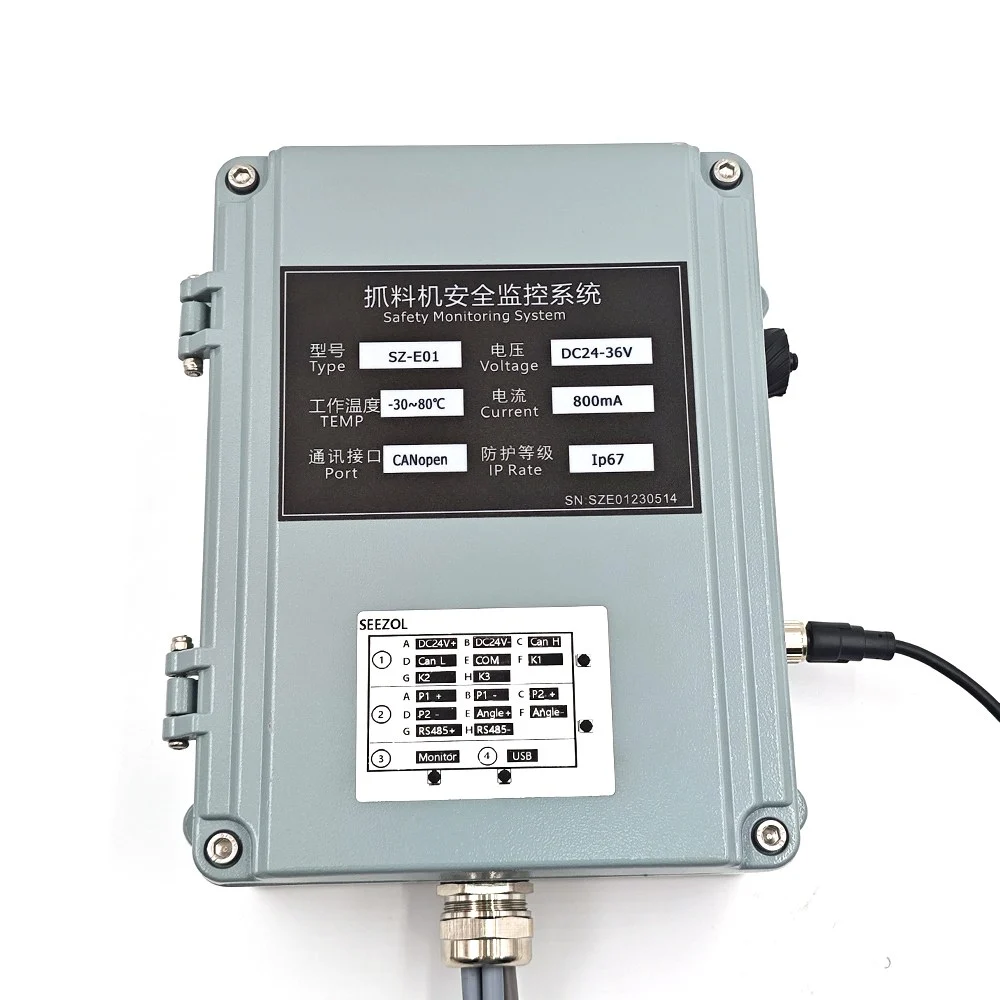
| Unidad de adquisición de datos y control | Servidor de supervisión de seguridad | Bus CANopen, canales de presión P1/P2, tres entradas angulares, salidas de relé K1–K3, RS485, registro de datos por USB |
Hay una cifra que merece una explicación, ya que las hojas de presupuesto suelen dar lugar a confusiones al respecto. El valor de 0,51 TP4T F.S. del sensor de presión parece mucho mejor que la cifra del sistema de ±31 TP4T, y así es. El sensor no es el eslabón débil. El ±3% es el valor que se mantiene a lo largo de toda la cadena: presión, geometría, algoritmo y pantalla. En una máquina de 50 toneladas, eso supone ±1,5 t.
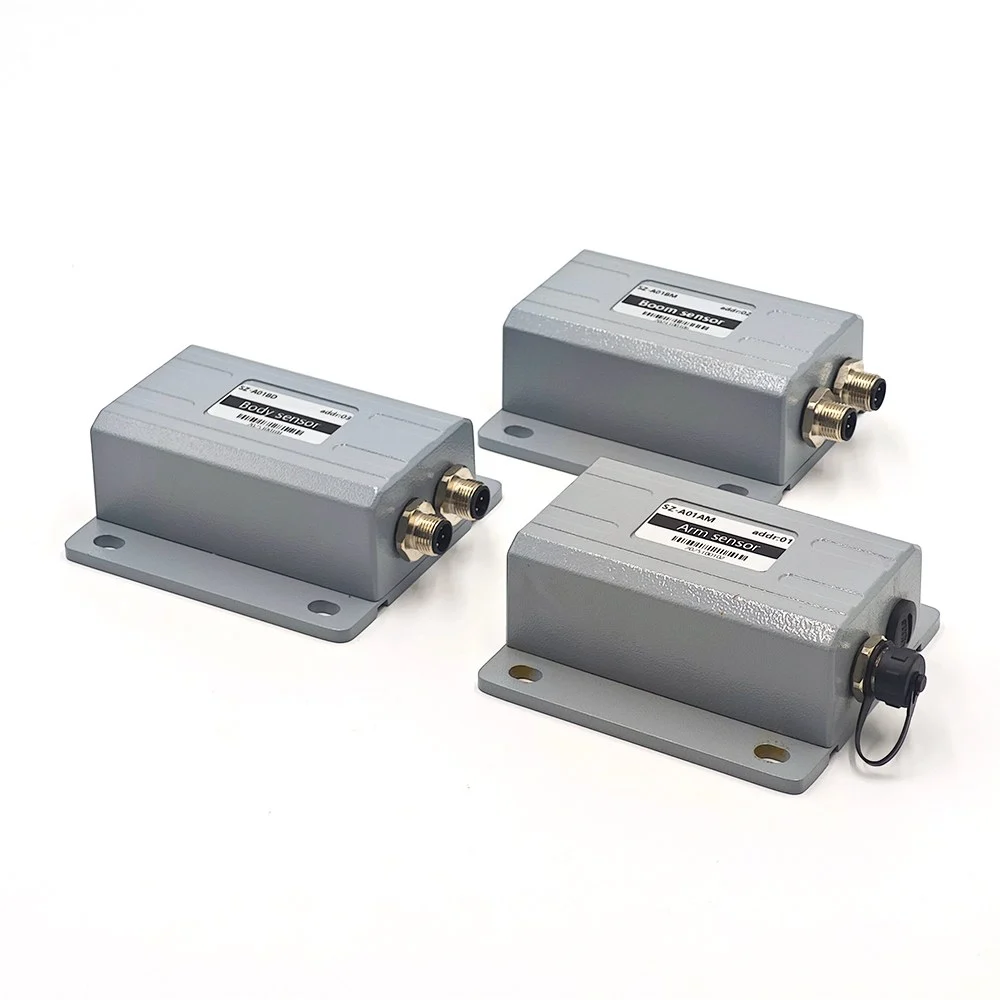
4. Cómo se instala el indicador de momento de carga de una carretilla elevadora, sensor por sensor
4.1 Sensor de inclinación de la carrocería: un soporte soldado a la estructura superior
4.2 Sensores de ángulo de la pluma y del brazo: tres sensores de ángulo, tres segmentos
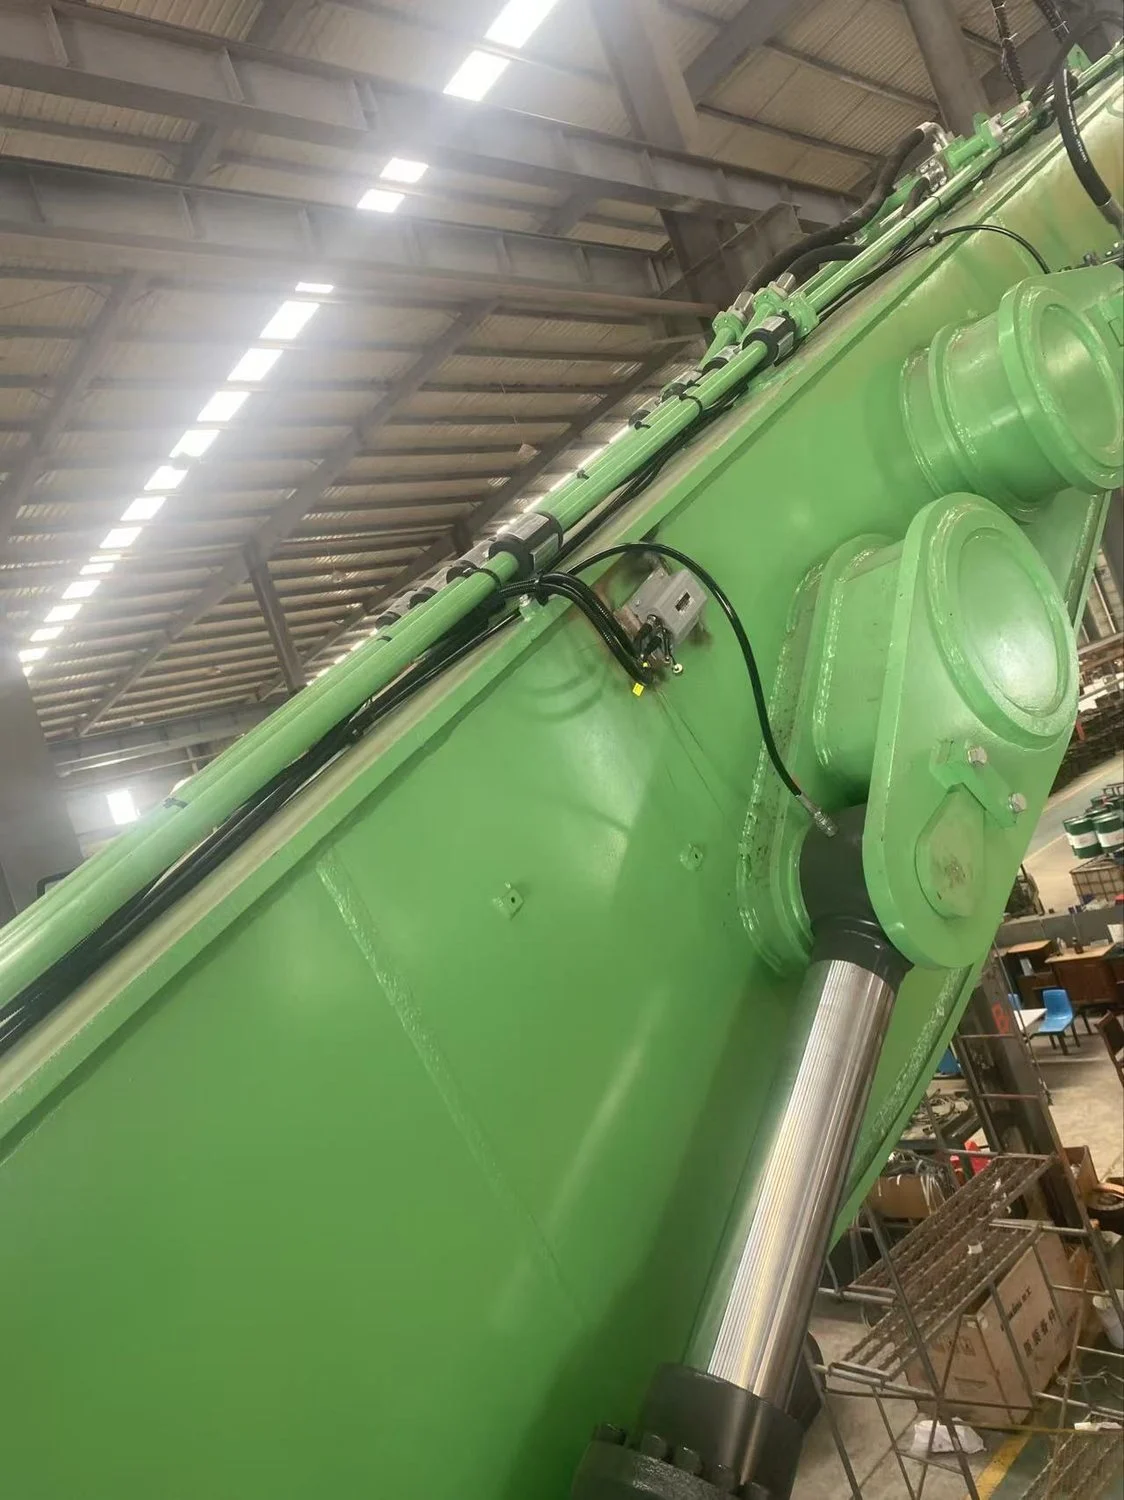
El sensor de pluma SZ-A01BM indica el ángulo de oscilación. Las plumas de las máquinas de manipulación de materiales son largas y la geometría cerca de los radios extremos no es lineal, lo que explica precisamente por qué no se pueden omitir los puntos de calibración.
El sensor de la pluma SZ-A01AM transmite la articulación de la pluma. La pinza está montada en el extremo de la pluma, por lo que el ángulo de la pluma determina la distancia horizontal de la pinza con respecto a la máquina —su radio efectivo—. Los ángulos del cuerpo, la pluma y el brazo son los que permiten al controlador saber dónde se encuentra realmente la pinza en el espacio. Los tres proceden de la misma plataforma de medición SZ-A01; solo difiere la posición de montaje.
4.3 Sensores de presión ×2: uno en la ida y otro en el retorno
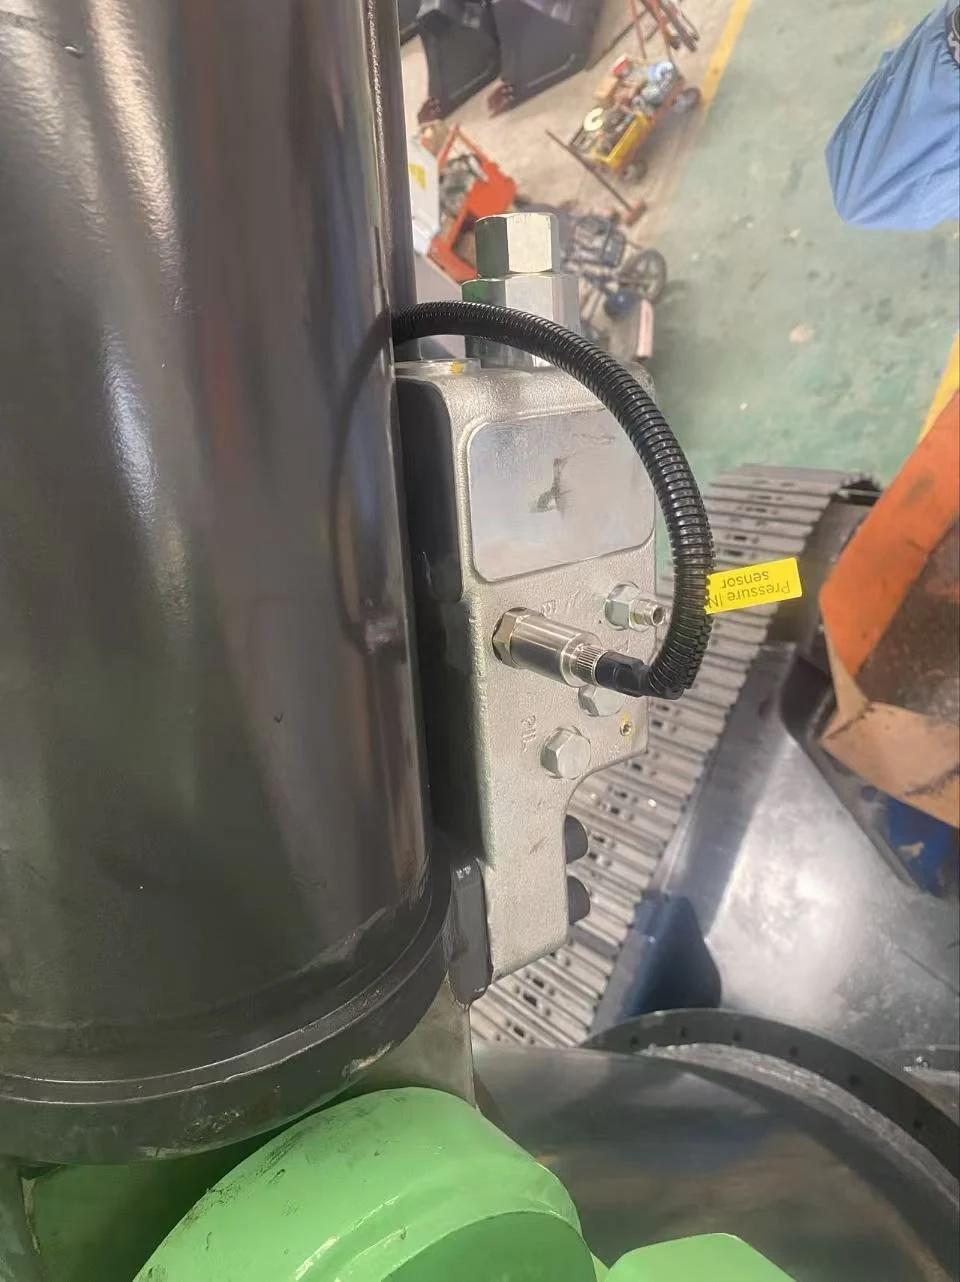
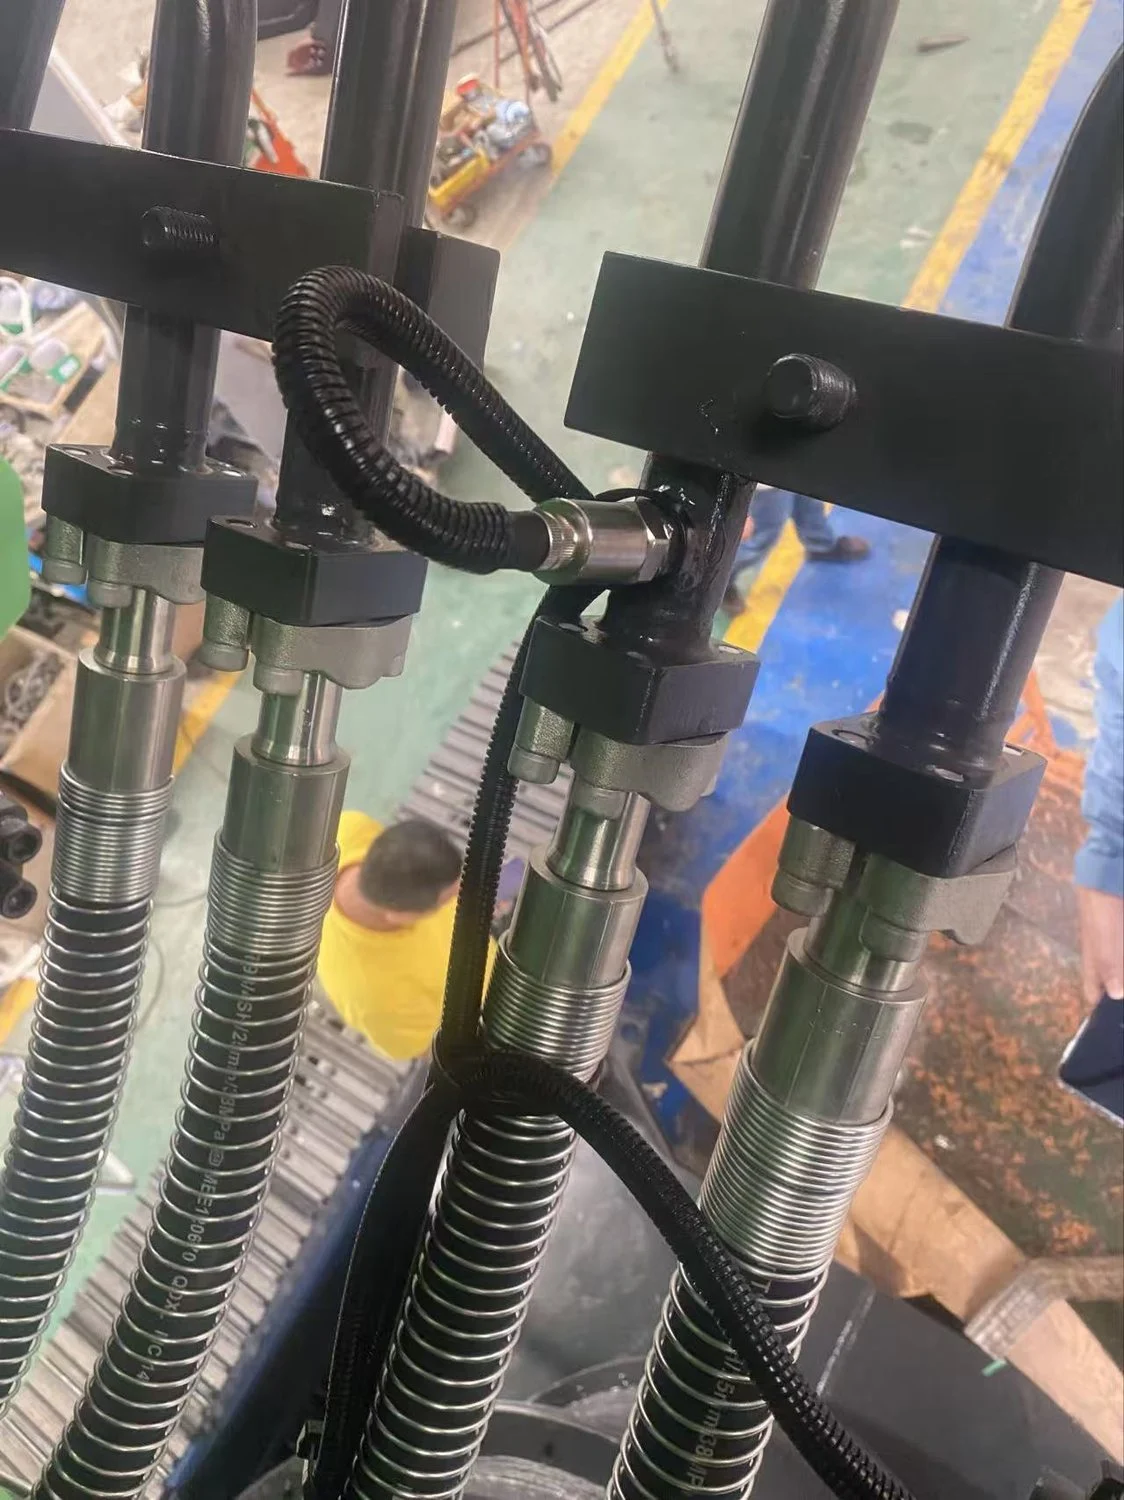
Esta máquina de 50 toneladas utiliza dos sensores de presión SZ-P201S: uno conectado en derivación a la línea de alimentación del cilindro de elevación —la señal principal de la fuerza de elevación, asignada al canal P1 del controlador— y otro a la línea de retorno (P2) para la verificación cruzada y la redundancia. El muestreo de ambas señales es lo que proporciona a la estimación del controlador su margen de seguridad. Ambas siguen la regla que se indica a continuación. Los sensores de presión SeeZol se suministran con una interfaz estandarizada de ¼ de pulgada, lo que reduce el trabajo de campo a conectar el extremo de ¼ del sensor con el extremo hidráulico de la máquina. La forma de realizar esa conexión depende de cómo estén unidas las tuberías de la máquina, y existen tres métodos documentados: una T en una unión roscada existente, una brida en una unión con abrazadera o acoplador rápido, o enroscar directamente en el puerto de prueba principal de la válvula de ruptura (de equilibrio) de la máquina. El método que se aplique viene determinado por la máquina, no por el catálogo.
4.4 Tendido de cables: conducto corrugado, fijado a los propios cables de la máquina
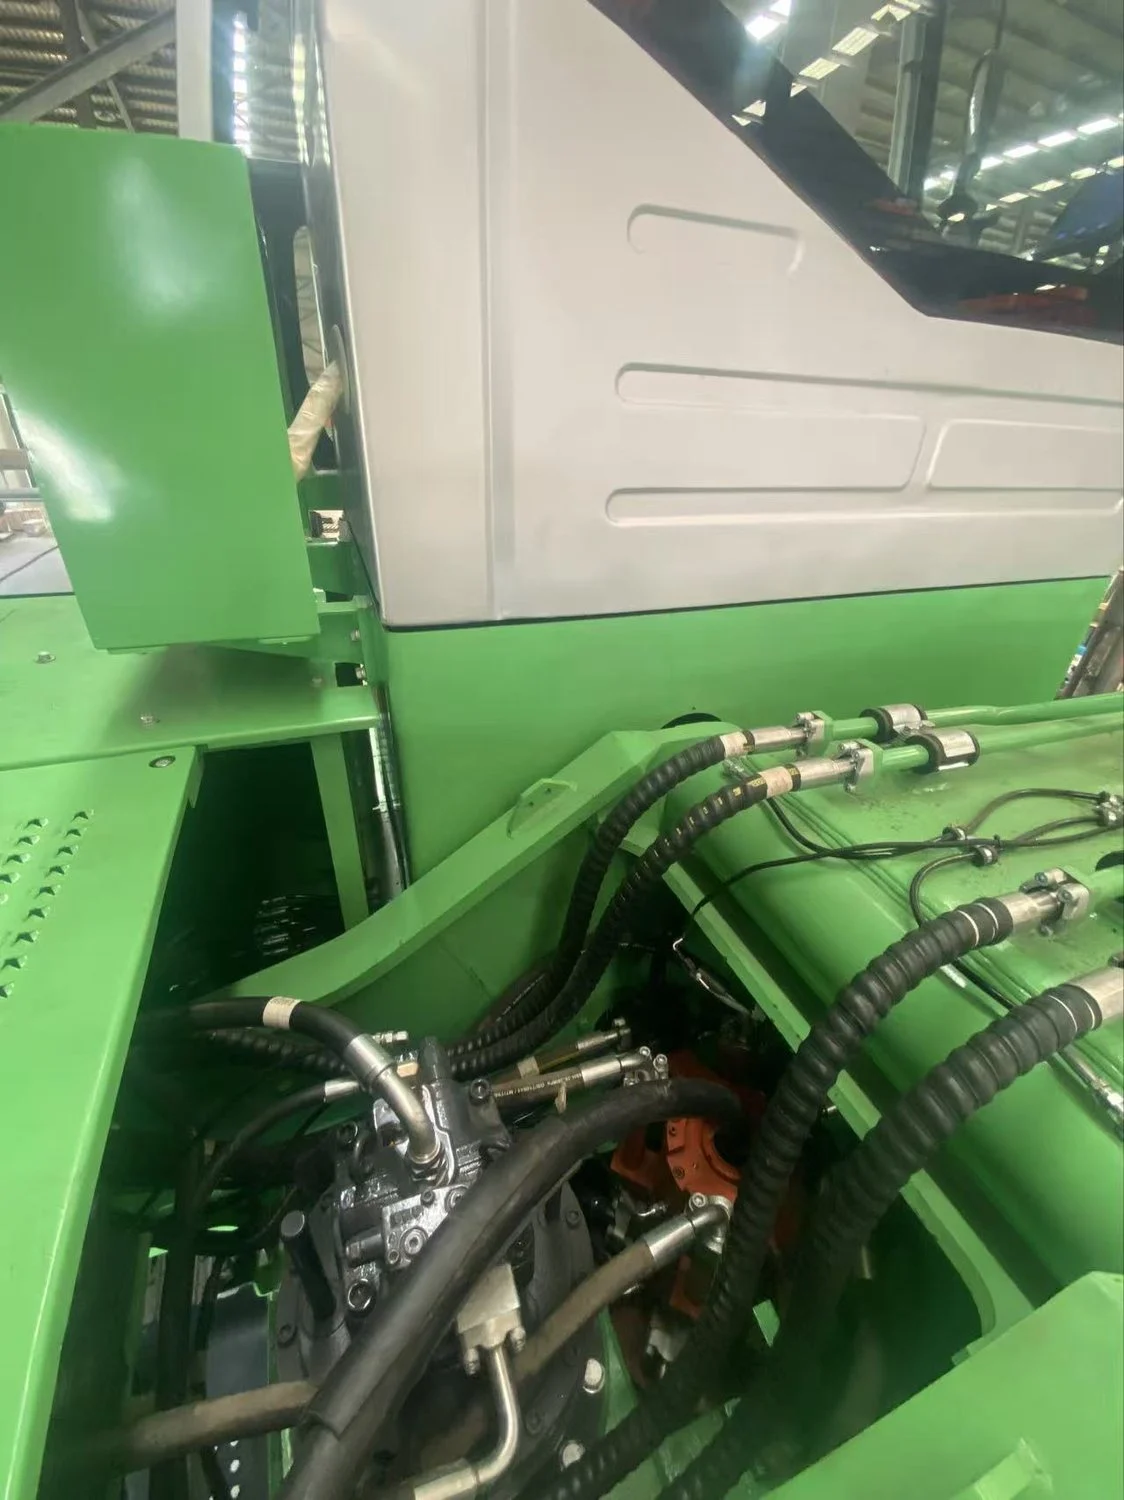
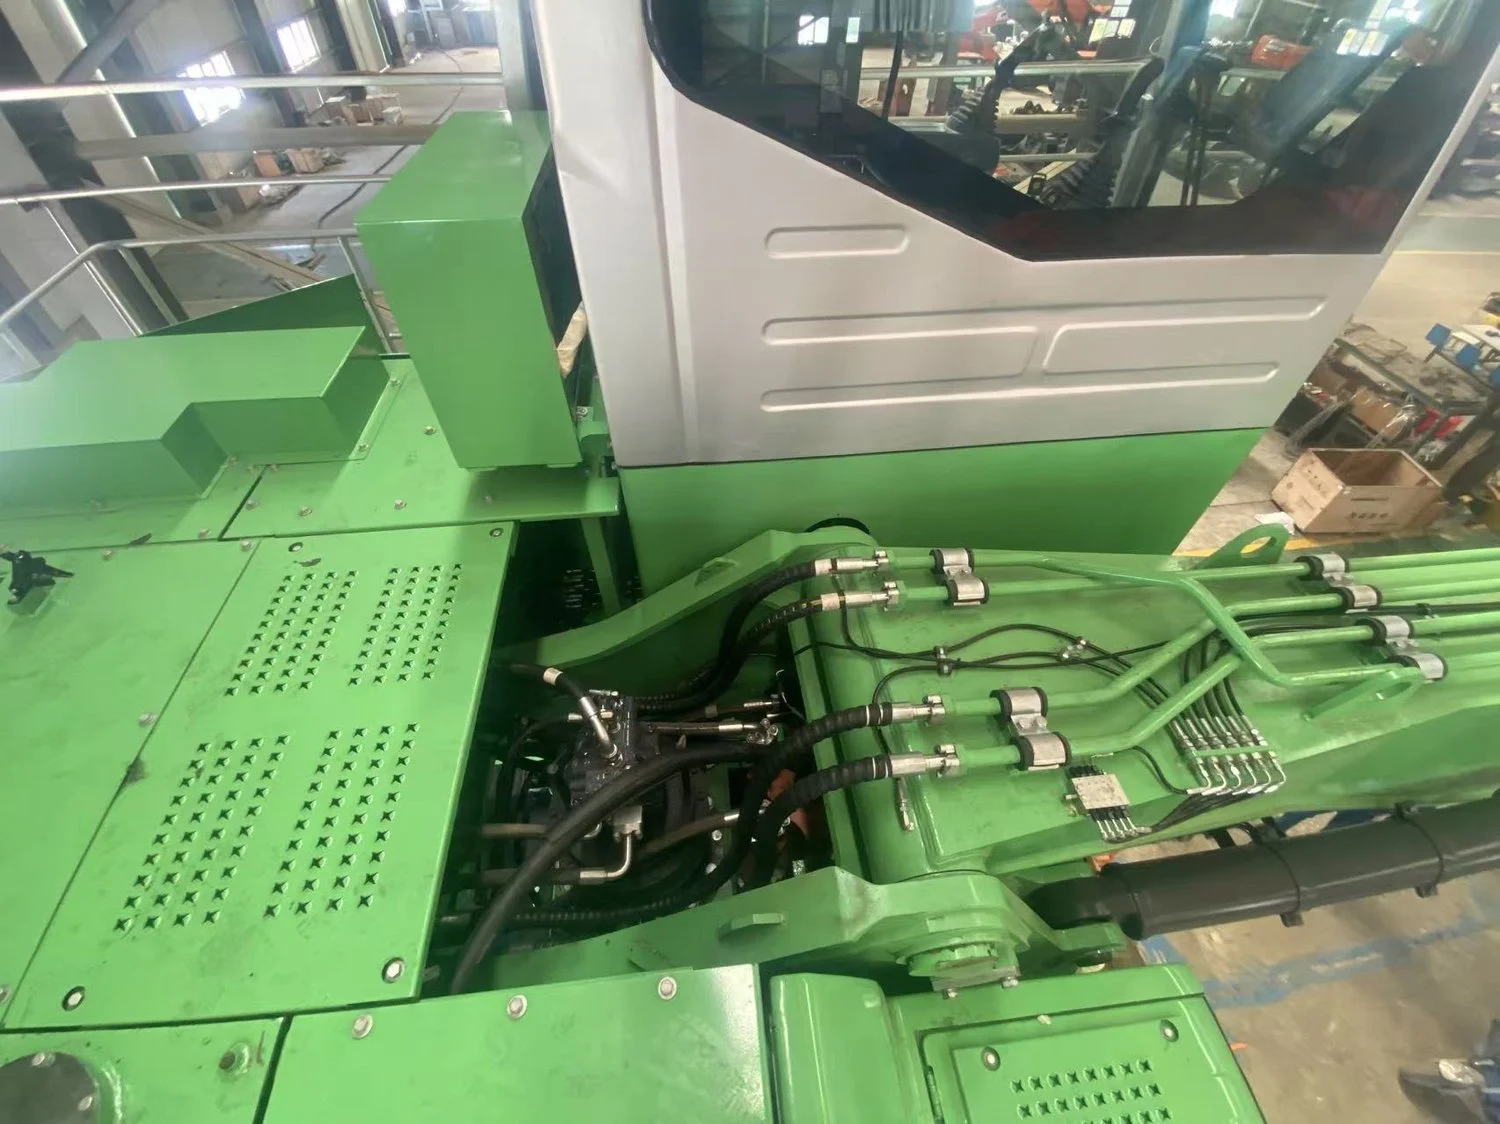
El tendido se rige por tres normas: utilizar conductos corrugados en toda su longitud; seguir el trazado de los canales hidráulicos y las fijaciones existentes de la máquina, lo que garantiza un aspecto ordenado y una sujeción mecánica segura; y dejar holgura suficiente en los puntos donde el movimiento de la pluma estire las mangueras, de modo que el cable de señal nunca quede tensado ni se rompa.
5. Puesta en servicio
El primer paso es realizar el cableado de la máquina. La calibración es lo que permite que el indicador de momento de carga de una máquina de manipulación de materiales pueda evaluar la situación.
- Primero, el cero. Con la máquina nivelada y en reposo, el controlador establece su referencia.
- A continuación, cárgalo por partes. Cargas de ensayo conocidas para varios radios de la pluma. Tres puntos es nuestro mínimo; en operaciones con pinza, la geometría es no lineal en los extremos, por lo que preferiríamos que fueran cinco.
- Por último, comprueba los resultados. K1 y K2 emiten la advertencia; K3 interrumpe el movimiento peligroso si el operario continúa con la acción. La advertencia previa y el bloqueo en pleno proceso son una misma función con dos partes: una de ellas supone una falta total de protección.
En cuanto a la precisión, dicho con toda claridad: esta máquina funciona con un error del sistema de ±3%. Su función es la advertencia y la limitación de sobrecargas, no la medición a nivel comercial. Si los pesos de las palas se incluyen en la factura, tanto el margen de precisión como el intervalo de calibración cambian. Se trata de dos criterios de aceptación distintos, y cuál de ellos se necesita debe decidirse en la fase de selección, no después de la entrega.
6. Notas de campo: tres factores que determinan si el sistema seguirá en funcionamiento el año que viene
- Mide el hilo antes de elegir nada. Cometer un error al medir la toma de presión es el error más costoso de toda la cadena, ya que afecta negativamente tanto a la estanqueidad como a la precisión. Véase el apartado 4.3.
- Holgura en el pivote. Al elevar la pluma se estira el conducto hidráulico. Si el cable de señal se estira al mismo tiempo, es este el que acaba rompiéndose. Este es el paso que más se suele omitir en la obra.
- Orientación respecto al volumen barrido. Instálalo en la parte interior siempre que sea posible para reducir la exposición a los golpes; a continuación, comprueba todas las posiciones de la pluma y asegúrate de que ni la máquina ni ningún obstáculo puedan rozar el sensor o el cable.
- La calibración es un proceso continuo, no un acto puntual. Vuelve a comprobar el cero tras una reparación de la pluma, trabajos hidráulicos o un transporte de larga distancia, y añade una revisión a mitad de año si se trabaja en varios turnos. Si se pierde la confianza del operador, el sistema se convierte en una pantalla iluminada, lo que equivale a no tenerla.
7. Lo que recibe el cliente
- Advertencia previa, interrupción durante. No es un dispositivo que emita pitidos, sino uno capaz de detener ese movimiento peligroso.
- Datos de peso por ciclo de recogida. Se registra cada carga, por lo que el tonelaje facturado coincide con el tonelaje cargado; los registros por cliente y por turno se pueden exportar desde el controlador.
- Documentos que acompañan a una máquina destinada a la exportación. El certificado de calibración, la tabla de capacidad nominal con la que funciona el controlador y los manuales en el idioma del operador; todo ello debe estar completo en el momento de la entrega.
- Un paquete reproducible. Las posiciones de los sensores, los planos de los soportes y las longitudes de los cables se mantienen en la unidad dos y la unidad tres, por lo que el trabajo realizado en la primera máquina no se repite en todas ellas.
8. Qué significa esto para Pengcheng Max
Exportar más de 90% de producción significa que cada máquina entregada incorpora el mismo paquete de seguridad. El valor de la primera unidad no radica en que se haya equipado, sino en que las posiciones de los sensores, los planos de los soportes, el tendido de los cables y los registros de calibración se convierten en una plantilla. A partir de ahí, se trata de un problema de gestión de la producción, no de ingeniería.
Es el mismo camino que siguió nuestro proyecto anterior sobre esta clase de máquina: la máquina manipuladora de materiales para trasvase portuario de 300 toneladas de Huanghai Machinery. Esa máquina era de una escala totalmente diferente —el pivote de la pluma se situaba a casi 10 m del suelo y los puntos de los sensores a más de 10 m—, pero la secuencia era idéntica: estudio del emplazamiento, evaluación estructural, selección de la posición, instalación, calibración por etapas y aceptación. Una vez instalado el LMI, el siguiente paso suele ser el sistema de pesaje y la plataforma de datos: desde la protección de seguridad en un único punto hasta la gestión digital de toda la máquina.
9. Preguntas que nos hacen en el sitio
¿Se puede calibrar una máquina de 50 toneladas en el interior, en la fábrica?
Sí. La calibración requiere la aplicación de cargas de prueba conocidas, en pasos sucesivos a lo largo de varios radios. Esta máquina se calibró en la fase de montaje, y el informe de calibración se incluye en la documentación de la máquina. En el caso de las máquinas que ya están en servicio, es necesario reservar un intervalo de tiempo fuera del horario de producción.
¿Es lo mismo un LMI para maquinaria de manipulación de materiales que un limitador de carga?
No del todo. Un LMI muestra continuamente el par medido en relación con la tabla de capacidad nominal; un limitador de carga se centra en detener los movimientos peligrosos cuando se alcanza un umbral establecido. El controlador de corriente de SeeZol combina ambas funciones: esta comparación explica la diferencia con detalle.
¿Cuántos sensores necesita una máquina?
Depende de la estructura. Esta máquina de 50 toneladas cuenta con un conjunto completo: tres sensores angulares —el cuerpo SZ-A01BD, pluma SZ-A01BM y brazo SZ-A01AM—, además de dos sensores de presión SZ-P201S, uno en la línea de alimentación del cilindro de elevación (canal P1) y otro en la línea de retorno (P2), cinco en total. Que un modelo gane o pierda un sensor depende de las secciones de la pluma y de si el circuito hidráulico cuenta con dos puertos de prueba —lo cual viene determinado por la estructura, no por la clase de tonelaje—.
¿Qué pieza falla primero?
Los sensores fallan antes que los controladores. Por eso, antes de firmar el contrato, conviene preguntar cuál es el plazo de entrega y el precio de un sensor de ángulo y un sensor de presión de repuesto. Si la respuesta es «lo comprobaremos», busca otro proveedor.
¿Funciona en entornos fríos o con mucha humedad?
La temperatura de funcionamiento oscila entre −20 °C y +70 °C, con una unidad de control y pantalla con clasificación IP65 y cuerpos de sensores con clasificación IP67. Rushan es una localidad costera, por lo que la humedad y la niebla salina son condiciones habituales; comprueba los índices de protección en función de ese entorno, no en comparación con un taller del interior.
Envíanos los datos de tu máquina y recibirás una propuesta de configuración en el plazo de un día laborable.
Lo que necesitamos: modelo de la máquina, capacidad nominal o peso de la cuchara, radio de trabajo habitual y el entorno de trabajo (depósito de chatarra, acería, terminal, almacén frigorífico, zona costera). Te responderemos con la cadena de sensores, las posiciones de montaje y un plan de calibración, no solo con un número de modelo. Contáctanos →