Автор: команда полевых инженеров SeeZol · Сентябрь 2026 г. · Время чтения: 8 мин.
В сентябре 2026 года на сборочном цехе компании «Шандун Пэнчэн Макс Инжиниринг Машинери» в городе Рушань (Вэйхай) мы установили индикатор момента нагрузки SeeZol SZ-EM02 на 50-тонную гидравлическую грейферную машину. Система датчиков состоит из пяти датчиков: два датчика давления, установленных на подающей и обратной линиях подъемного цилиндра, и три датчика угла, контролирующих положение корпуса, стрелы и рукояти. В данном отчёте о полевых испытаниях зафиксирован весь процесс — обследование площадки, выбор места установки, монтаж, калибровка — и показано, как комплект средств безопасности, который должна иметь экспортная машина, устанавливается, калибруется и превращается в типовой шаблон на этапе сборки.

1. Клиент и машина
Компания «Shandong Pengcheng Max Engineering Machinery Co., Ltd.» — это не просто торговое представительство с выставочным залом. Она занимается производством готовой техники. В 2023 году компания переехала в город Рушань, расположенный на побережье Вэйхая, а в 2024 году приступила к строительству производственной базы площадью 349 му — инвестиционный проект стоимостью 1,4 млрд юаней, включающий четыре производственных цеха общей площадью 147 000 м². Это первая в Вэйхае производственная база по выпуску готовых машин инженерного назначения. Три из четырёх цехов уже запущены в производство. Более 90% выпускаемой продукции идет на экспорт.
Именно этот показатель экспорта определил характер данной модернизации. Оборудование, поставляемое зарубежному покупателю, должно комплектоваться пакетом документов по безопасности, который покупатель сможет реально проверить: сертификатом калибровки, таблицей номинальной производительности, по которой фактически работает контроллер, а также руководствами на языке оператора. Ни один из этих элементов не может быть добавлен в рамках послепродажного обслуживания. Они либо устанавливаются и документируются на этапе сборки, либо не устанавливаются вовсе.
На той неделе на линии работал гидравлический погрузчик класса 50 тонн — с длинной стрелой и грейферным захватом, который обычно используется на металлоломовых площадках, металлургических заводах и терминалах по перевалке насыпных грузов. Обычно он работает в режиме непрерывной эксплуатации, а не выполняет единичные подъёмы.
2. Почему задача о захватывающей машине представляет собой более сложную задачу LMI, чем задача о кране
Автокран — это уже решённая задача. Таблица номинальной грузоподъёмности представляет собой справочную таблицу: длина стрелы × радиус → максимальная нагрузка. Оператор читает таблицу, выбирает конфигурацию, а остальное — дело техники.
Устройство для перемещения грузов отличается по трем параметрам:
- Работает циклами, а не подъемами. Захватить, раскачать, отпустить, повторить. Устройство безопасности должно находиться в рабочем состоянии на протяжении всего цикла, а не только в момент начала подъема.
- Номинальная нагрузка плавно изменяется в зависимости от радиуса. Оператор намеренно перемещает грейфер по всему диапазону радиусов, поэтому система гораздо большую часть своего срока службы работает вблизи предельных значений, чем это когда-либо бывает у крана.
- Никто не составляет план подъема для захвата. При подъеме краном предусмотрена инструкция по выполнению работ и присутствует сигналист. На грейферной машине оператор самостоятельно принимает решения в режиме реального времени.
Регулирующие органы рассматривают защиту от перегрузки как обязательное оборудование, а не как дополнительную опцию. ISO 10245 серия (краны — устройства ограничения и индикации нагрузки), китайские GB/T 12602, и EN 13000 В отношении мобильных кранов все эти документы описывают одно и то же: что должен фиксировать индикатор момента нагрузки на погрузочно-разгрузочном кране и как он должен реагировать. В случае отправки машины за границу эти документы отправляются вместе с ней.

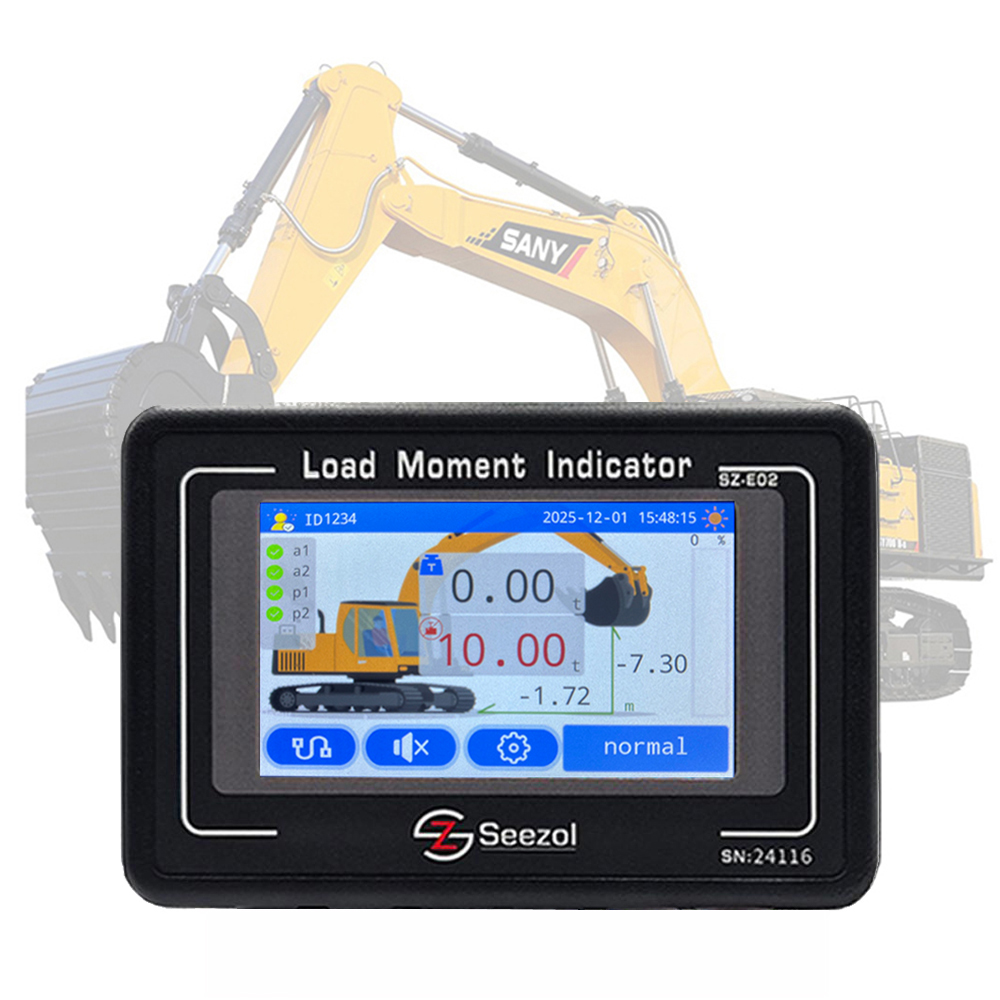
3. Что мы установили: индикатор момента нагрузки для погрузочно-разгрузочного оборудования SZ-EM02
Системная модель SZ-EM02 от SeeZol индикатор загрузки гидравлического погрузочно-разгрузочного устройства. Эта же измерительная цепь поставляется также в качестве системы взвешивания для погрузочно-разгрузочного оборудования: оборудование, обеспечивающее защиту машины, одновременно используется для расчета стоимости груза. Такое совпадение функций является намеренным и определяет особенности формирования нашей линейки продукции.

| Рабочее напряжение | Постоянный ток 12–36 В |
|---|---|
| Рабочая / хранительная температура | от −20 °C до +70 °C |
| Системная ошибка | ±3% |
| Ошибка отображения | ±3% |
| Нагрузочная способность контактов реле | 220 В переменного тока / 3 А |
| Уровень защиты | IP65 |
| Отображаемые значения | Грузоподъёмность, радиус действия, высота |
| Ведение журнала | Учет перегрузок, взвешивание в режиме реального времени по циклам захвата, журналы веса по клиентам и по сменам |
Характеристики датчиков приведены вместе, поскольку именно они определяют предельные значения для всей цепочки:
| Компонент | Модель | Основные характеристики / монтаж |
|---|---|---|
| Датчик угла поворота (корпус) | SZ-A01BD | Диапазон от ±10° до ±90°, разрешение 0,05°, абсолютная точность 0,1°, время отклика 0,02 с, 9–36 В постоянного тока, степень защиты IP67; приварен к верхней конструкции |
| Датчик угла наклона (стрела) | SZ-A01BM | Одна и та же измерительная платформа; выходы по току, напряжению, RS232 или RS485; приварена к боковой стороне стрелы |
| Датчик угла наклона (джойстик) | SZ-A01AM | Одна и та же измерительная платформа; выход тока, напряжения, RS232 или RS485; приварена к стороне стержня |
| Датчики гидравлического давления ×2 (подающий трубопровод P1 / обратный трубопровод P2) | SZ-P201S (0–400 бар) | Выход 4–20 мА, точность 0,51 TP4T от полной шкалы, абсолютная точность 0,1 бар, 12–30 В постоянного тока, время отклика 0,02 с, степень защиты IP67; подключение к контрольным портам гидравлического цилиндра лифта |
| Блок сбора данных и управления | Хост системы мониторинга безопасности | Шина CANopen, каналы давления P1/P2, три угловых входа, релейные выходы K1–K3, RS485, регистрация данных по USB |
Один показатель заслуживает пояснения, поскольку в технических спецификациях его часто представляют неверно. Показатель датчика давления 0,5% F.S. выглядит гораздо лучше, чем системный показатель ±3% — и это действительно так. Датчик не является слабым звеном. Показатель ±3% отражает погрешность всей цепочки: давления, геометрии, алгоритма и отображения. На 50-тонной машине это составляет ±1,5 т.

4. Как устанавливается индикатор момента нагрузки на погрузчике — датчик за датчиком
4.1 Датчик положения кузова — привариваемый кронштейн на верхней части кузова


4.2 Датчики угла наклона стрелы и рукояти — три датчика угла, три сегмента

Датчик стрелы SZ-A01BM передает данные об угле наклона. Стрелы погрузочно-разгрузочных машин имеют большую длину, а их геометрия вблизи крайних радиусов является нелинейной — именно поэтому нельзя пропускать точки калибровки.
Датчик стрелы SZ-A01AM передает данные о угле наклона стрелы. Грейфер закреплён на конце стрелы, поэтому угол наклона стрелы определяет горизонтальное расстояние от машины до грейфера — его эффективный радиус. Совокупность углов наклона корпуса, стрелы и манипулятора позволяет системе управления определять фактическое положение грейфера в пространстве. Все три датчика установлены на одной и той же измерительной платформе SZ-A01; отличаются лишь места их крепления.
4.3 Датчики давления ×2 — один на подаче, один на обратном трубопроводе


В этой 50-тонной машине используются два датчика давления SZ-P201S: один подключен к подводящему трубопроводу подъемного цилиндра — это основной сигнал, отражающий подъемную силу, который сопоставлен с каналом P1 контроллера, — а второй — к обратному трубопроводу (P2) для перекрестной проверки и обеспечения резервирования. Оценка контроллера получает запас прочности именно благодаря сбору данных с обоих датчиков. Оба датчика работают в соответствии с приведенным ниже правилом. Датчики давления SeeZol поставляются со стандартизированным интерфейсом ¼ дюйма, что упрощает монтаж на месте: достаточно соединить ¼-дюймовый разъем датчика с гидравлическим разъемом машины. Способ соединения зависит от типа соединений в трубопроводе машины; существует три документально зафиксированных метода: установка тройника на существующее резьбовое соединение, установка фланца на зажимное соединение или соединение с быстроразъемным фитингом, либо прямой ввинчивание в основной контрольный порт на клапане сброса давления (балансировочном клапане) машины. Какой из них применить, определяется особенностями машины, а не каталогом.
4.4 Прокладка кабелей — гофрированный кабелепровод, закреплённый на собственных линиях станка


Прокладка кабеля осуществляется в соответствии с тремя правилами: использование гофрированной трубы по всей длине; прокладка вдоль существующих гидравлических каналов и креплений машины, что обеспечивает аккуратный вид и механическую надежность; а также оставление необходимого запаса длины в местах, где движение стрелы вызывает растяжение шлангов, чтобы сигнальный кабель никогда не натягивался и не обрывался.

5. Ввод в эксплуатацию

Первым шагом является подключение оборудования. Именно калибровка обеспечивает индикатору момента нагрузки погрузочно-разгрузочной машины способность принимать решения.
- Сначала ноль. Когда машина находится в горизонтальном положении и в состоянии покоя, контроллер устанавливает опорное значение.
- Then load in steps. Known test loads across several boom radii. Three points is our floor; on grab duty the geometry is non-linear at the extremes, so we would rather see five.
- Finally, verify the outputs. K1 and K2 carry the warning; K3 cuts the dangerous motion if the operator keeps going. Pre-warning and mid-event blocking are one capability with two halves — half of it is no protection at all.
On accuracy, stated completely: this machine runs at ±3% system error. Its job is overload warning and limiting, not trade-level metering. If grab weights are going onto an invoice, the accuracy budget and the calibration interval both change. Those are two different acceptance criteria, and which one you need should be settled at selection stage, not after delivery.
6. Field notes: three things that decide whether the system is still switched on next year
- Measure the thread before choosing anything. Getting a pressure take-off dimension wrong is the most expensive mistake on the chain, because it takes sealing and accuracy down together. See 4.3.
- Slack at the pivot. Raising the boom stretches the hydraulic run. If the signal cable is stretched with it, the signal cable is what breaks. This is the step most often skipped on site.
- Orientation against the swept volume. Mount on the inner side where possible to reduce exposure to impact, then walk every boom posture and confirm that neither machine nor obstacle can scrape the sensor or cable.
- Calibration is a schedule, not an event. Re-check zero after boom repair, hydraulic work or long-distance transport, and add a mid-year check on multi-shift duty. Lose the operator’s trust and the system becomes a lit-up screen — which is the same as not having one.
7. What the customer gets
- Warning before, cut-off during. Not a device that beeps, but one that can stop the dangerous movement.
- Weight data per grab cycle. Every grab is logged, so invoiced tonnage matches loaded tonnage; per-customer and per-shift logs export from the controller.
- Documents that travel with an export machine. Calibration certificate, the rated capacity chart the controller is running, and manuals in the operator’s language — all of which have to be complete at handover.
- A repeatable package. Sensor positions, bracket drawings and cable lengths carry over to unit two and unit three, so the first machine’s workload is not repeated on every one.
8. What this means for Pengcheng Max
Exporting more than 90% of output means every machine delivered carries the same safety package. The value of the first unit is not that it was fitted — it is that sensor positions, bracket drawings, cable routing and calibration records become a template. After that it is a production management problem, not an engineering one.
It is the same path our previous project on this machine class took: the 300-ton port transfer material handler at Huanghai Machinery. That machine was a different order of scale entirely — boom pivot close to 10 m above ground, sensor points above 10 m — but the sequence was identical: site survey, structural evaluation, position selection, installation, stepped calibration, acceptance. Once the LMI is in, the next step is usually the weighing system and the data platform: from single-point safety protection to whole-machine digital management.
9. Questions we get asked on site
Can a 50-tonne machine be calibrated indoors, at the factory?
Yes. Calibration needs known test loads applied in steps across several radii. This machine was calibrated at the assembly stage, and the calibration record ships with the machine’s documentation. Machines already in service need a window carved out of production instead.
Is a material handler LMI the same as a load limiter?
Not quite. An LMI continuously displays the measured moment against the rated capacity chart; a load limiter focuses on intercepting dangerous movement at a set threshold. SeeZol’s current controller combines both — this comparison covers the difference in detail.
How many sensors does one machine need?
It depends on the structure. This 50-tonne machine runs a complete set: three angle sensors — body SZ-A01BD, boom SZ-A01BM and stick SZ-A01AM — plus two SZ-P201S pressure sensors, one on the lift cylinder’s supply line (channel P1) and one on the return line (P2), five in total. Whether another model gains or loses a sensor comes down to boom sections and whether the hydraulic circuit has dual test ports — set by structure, not by tonnage class.
Which part fails first?
Sensors fail before controllers do. So a fair question before signing is the lead time and price of a spare angle sensor and pressure sensor. If the answer is “we’ll check”, check the next supplier.
Does it work in cold or high-humidity environments?
Working temperature is −20 °C to +70 °C, with an IP65 warning and display unit and IP67 sensor bodies. Rushan is a coastal base, so humidity and salt spray are the normal condition — check protection ratings against that environment, not against an inland workshop.
Send us your machine details and get a configuration proposal within one business day.
What we need: machine model, rated capacity or grab weight, typical working radius, and the working environment (scrap yard, steel mill, terminal, cold store, coastal). We will come back with the sensing chain, mounting positions and a calibration plan — not just a model number. Contact us →